




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 氮化硅气泡真空脱泡机厂家推荐
氮化硅气泡真空脱泡机厂家推荐
氮化硅陶瓷以高硬度、耐磨损、耐高温著称,是陶瓷轴承、半导体工装夹具、发动机部件的热门材料。但它的浆料制备一直是道坎:粉体细、比表面积大、浆料粘度高,混料过程中卷入的气泡极难排出,气泡一旦残留到生坯,烧结后就变成内部缺陷——在氮化硅这种脆性材料里,一个微米级气孔就可能成为裂纹源,直接拉低强度和可靠性。这篇为正在选型的厂家梳理氮化硅脱泡的难点,并介绍天行健机电的氮化硅真空脱泡解决方案。
一、氮化硅材料的气泡,为什么这么难除
氮化硅浆料中的气泡来源主要有三:搅拌分散卷气,高速混料时液面翻卷裹入空气;粉体间隙带气,氮化硅粉体极细(微米级甚至亚微米级),颗粒间吸附的空气被溶剂包裹后形成微泡;有机粘结剂体系在配制中缓慢析气。来源多,出路却少,原因在于三个"高":
高固含高粘把泡锁死。 氮化硅浆料固含量普遍在55wt%~70wt%,配合粘结剂体系,粘度常达5000~20000mPa·s。气泡被稠厚浆料包裹,浮力挣脱不了粘滞阻力,静置数小时也排不干净,还会伴随粉体沉降分层。
细粉体让泡更稳定。 氮化硅粉比表面积大,气泡壁上吸附颗粒形成类似"桥接"的稳定结构,表面张力把泡越抱越紧;常规搅拌转速一提高,非但破不了泡,反而卷入更多空气。
对缺陷零容忍。 氮化硅制品的可靠性要求高,气孔在烧结中不易消除,会成为应力集中点。很多厂家不敢用化学消泡剂,因为有机残留会在排胶、烧结阶段留下新缺陷——物理脱泡因此成为主流选择。
二、氮化硅脱泡机选型,关键看四点
第一,真空能力要真实。氮化硅浆料需要足够的真空度让气泡膨胀上浮,厂家应确认极限真空能达到-0.095MPa以下,且抽气速率与罐体容积匹配,避免"参数表达标、实际达不到"。第二,搅拌要能控速。高粘体系宜中低速行星搅拌,既翻新液面帮助排气,又避免高速剪切重新卷气。第三,材质要耐磨耐蚀。氮化硅粉体硬度高,接触物料的内腔与桨叶应做硬化处理,防止磨蚀污染浆料。第四,厂家要能提供试样验证,带物料实测比任何宣传都有说服力。
三、天行健机电氮化硅真空脱泡解决方案
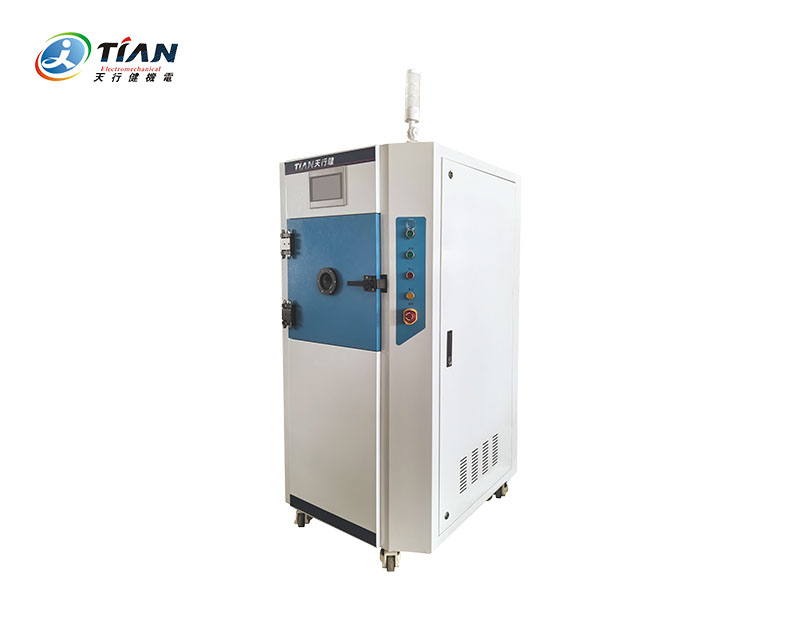
天行健机电针对氮化硅浆料特性,提供TN-JB系列真空搅拌脱泡机(1L~30L可选),采用"真空负压+公转自转行星搅拌"联动,把静置数小时的脱泡过程压缩到几分钟。以常见中试配置为例:
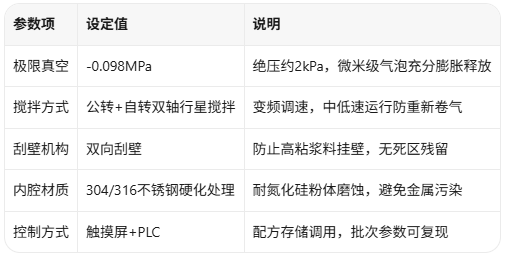
设备支持按物料粘度微调真空度、转速与时间参数,同一台机可兼顾水基与非水基体系,为不同配方留出调整空间。
四、试样过程与结果
某华东结构陶瓷企业(氮化硅轴承球粉料配浆,固含量约60wt%、粘度约8000mPa·s)到天行健机电现场试样:同一批浆料一分为二,一组常规搅拌后静置,一组进真空搅拌脱泡机处理。本次试样实测:静置组表面仍有细密气泡,流延小样可见针孔;真空搅拌组出料表面光洁,密度提升约1.6%,压制生坯无可见气孔,客户据此将真空搅拌脱泡固化为配浆后的标准工序。该企业后续又将实验室机型升级为中试配置,把工艺参数体系整体平移,放大过程平稳。
五、FAQ
问:氮化硅浆料能用化学消泡剂吗?
答:不建议首选。氮化硅对杂质敏感,化学消泡剂的有机残留可能在排胶、烧结阶段留下缺陷,影响致密度与可靠性。真空物理脱泡不改变配方体系,是更稳妥的方式。
问:脱泡完成后,浆料到成型前怎么防止气泡回流?
答:尽量做到随脱随用,缩短转移与存放时间;若需转运或暂存,应密封并在使用前短时重新脱泡(1~3分钟),恢复到出料状态再成型。
问:怎么判断脱泡效果是否达标?
答:常用两种方法:密度法,脱泡中取样测密度,趋于稳定即基本脱净;成型验证,压制或流延小样观察生坯有无针孔。工艺固化后按固定参数执行,批次一致性即可受控。
氮化硅的气泡问题,根子在"高粘体系+细粉稳定气泡",靠静置和化学手段都难治本。天行健机电以TN-JB系列真空搅拌脱泡机,把氮化硅脱泡变成可控、可复现的标准工序——天行健,让品质成为必然。
【相关资讯】