




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 发酵罐机械消泡器供应商推荐:罐内泡沫顶罐跑料怎么办?
发酵罐机械消泡器供应商推荐:罐内泡沫顶罐跑料怎么办?
发酵车间的深夜报警,十有八九和泡沫有关——罐压表一跳,排气口喷出一股发酵液,泡沫顺着罐壁淌到操作平台上。发酵罐是靠"菌"干活的地方:一边大流量通气供氧,一边搅拌让菌体和料液充分接触,罐内泡沫从接种那一刻起就在生长。这篇就从发酵罐机械消泡器供应商——深圳市天行健机电设备有限公司的角度,把发酵罐的气泡难题和对应的机械消泡方案讲清楚。
发酵罐里的泡沫从哪来?
发酵罐的泡沫,来源和污水池、反应釜都不一样——它主要是菌"造"出来的:
代谢产气:菌体在生长对数期高速繁殖,糖类被分解为菌体、产物和大量二氧化碳,气体在发酵液中不断析出、被包裹成泡;
通气卷气:为了维持溶氧,空压机持续往罐底通气,气流搅动本身就产生大量气泡;
蛋白稳泡:发酵液富含菌体蛋白、多肽等表面活性物质,泡膜被它们"加固"后不易破裂,越堆越厚。
更麻烦的是,泡沫量跟着菌的生长曲线走:对数期一到,泡沫几乎在几小时内成倍上涨,操作工最紧张的就是这一段。下图是典型的发酵罐泡沫顶罐工况。
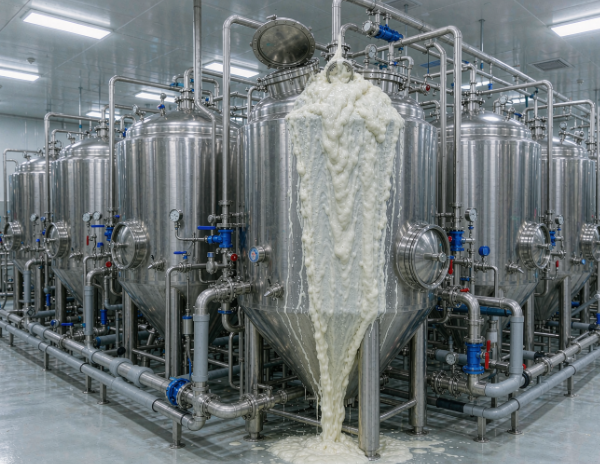
发酵罐泡沫随菌体生长堆积、从罐顶人孔与排气口涌出的典型工况
泡沫堆积,发酵车间三个绕不开的难题
顶罐跑料,损失的不只是料:泡沫涨满罐顶,从排气口和轴封处外溢,发酵液带着菌体和产物一起跑掉;外溢液还会污染罐体、管道和车间环境,下一罐的染菌风险随之上升——对发酵来说,跑料往往意味着整罐废弃。
消泡剂"加多了伤罐、加少了不管用":豆油、硅油类消泡剂是传统手段,但加过量会包裹菌体、抑制溶氧传递,发酵单位(产物浓度)明显下降;残留还会给下游提取纯化增加负担。加与不加,工艺员天天在两难里权衡。
溶氧和泡沫"打架":泡沫一多,最直接的反应是降低通气量、调低搅拌——可菌正处在需氧高峰,供氧一减,代谢立刻转向,产物合成受影响。为了压泡沫牺牲溶氧,等于让菌"憋着气干活"。
天行健机电:发酵罐机械消泡器方案
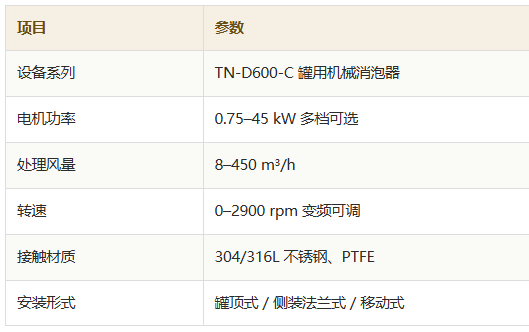
深圳市天行健机电的思路是在罐内气液界面直接物理破泡:消泡叶轮经罐顶安装口伸入罐内泡沫层,高速旋转反复切割、撕裂泡膜,气体直接从排气系统逸出,破碎后的液体回落回发酵区。全程不加药剂、不碰配方、不占发酵液容积,通气量可以维持工艺设定值,不用再"减风压泡"。
从现场使用反馈看,设备投用后罐内泡沫被压制在液面附近,对数期的泡沫高峰也压得住;通气量和搅拌转速回到工艺曲线,溶氧读数不再随泡沫波动,跑料、冲罐基本消失。对已经在线加消泡剂的罐,药剂用量普遍明显下降,残留负担随之减轻。
知识小贴士:为什么发酵行业更倾向"机械为主、药剂为辅"?
发酵产物要么直接是食品、药品,要么是它们的中间体,对引入物质天然敏感。机械消泡把"破泡"从配方里拿出来,变成设备动作:不加东西、不留残留,下游提取不用为消泡剂"买单"。常规泡沫交给机械,消泡剂只留作极端工况的应急——这套"机械为主、药剂兜底"的组合,正成为越来越多发酵车间的标配。
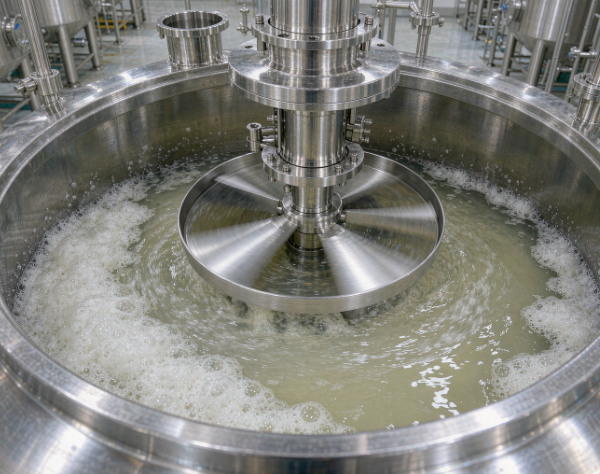
机械消泡器在发酵罐内运行后,泡沫被物理破碎、罐内液面恢复
三个常见问题
Q1:发酵罐有无菌要求,机械消泡器怎么满足?
可选卫生级配置:接触部件采用 316L 不锈钢镜面抛光,结构无死角,支持与罐体一起实消或灭菌后装配;密封结构按无菌工况设计,不影响罐体的整体灭菌流程。
Q2:罐型不一样(种子罐、发酵罐、补料罐)都能配吗?
可以。天行健按罐径、装液量、通气比定制叶轮尺寸和伸入深度:种子罐等小罐可用移动式机型轮换使用,主发酵罐按罐顶固定布置。作为源头工厂,可先确认工况参数(罐容、通气量、泡沫特性)再出选型方案。
Q3:机械消泡器和消泡剂是二选一吗?
不是。机械消泡器承担日常破泡,把药剂用量降到最低;遇到泡沫异常高涨时,消泡剂作为应急补充。两者配合,既能守住溶氧和产物水平,又能控制残留成本,是发酵车间更稳妥的组合。
下一篇:已经是最后一篇了上一篇:反应釜不锈钢消泡器生产厂家推荐
【相关资讯】