




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 抚州树脂材料机械消泡器厂家推荐
抚州树脂材料机械消泡器厂家推荐
树脂材料这行做久了,最怕的不是配方调不出来,而是料一入釜,气泡就跟着上来。抚州做环氧、不饱和聚酯、丙烯酸树脂的厂子不少,老板打来电话常说:这批料灌下去,表面全是针孔。气泡到底是搅拌时卷进去的,还是泵送时吸进去的,还是升温时析出来的;最省事的办法是先打个电话,把黏度、填料比例、出料温度说清楚,18898765349,天行健机电的技术人员一般当场就能给个方向。
树脂材料的气泡,来源比想象中复杂。一是黏度,环氧树脂常温下动辄几千到上万毫帕秒,碳酸钙、氢氧化铝、硅微粉一加进去,料就成了半膏状;搅拌时桨叶后方持续形成负压空腔,空气被卷进去,又因为黏度高、浮力顶不上来,只能困在料里。二是泵送投料,齿轮泵、螺杆泵入口密封稍有磨损,就把空气一起吸进管道。三是最容易被忽略的一层:树脂升温排气时,溶剂残留和低分子物析出成气泡,温度一上来,藏在料里的微小气核迅速长大,这时再想靠静置顶出来,往往要等几个小时。
气泡的危害不只是不好看。含气料密度不稳,相同体积的重量能差出百分之几,单件用料卡不准;气泡贴在填料或纤维表面形成气膜,树脂接触不实,固化后就是界面缺陷,强度和绝缘性能都掉;含气料进计量泵,气泡在泵腔破裂,流量不稳,密封件寿命也短;表面针孔、内部空洞,客户验货一挑就是一批,抛光补胶重灌的成本比消泡本身高得多;釜内泡沫层升高,料从视镜、投料口溢出,既脏现场也损失物料。
现在不少厂靠加化学消泡剂或者干脆静置。消泡剂见效快,但树脂体系对相容性敏感,加多了雾度上升、附着力下降,有些品种还抬高COD,后处理成本跟着上去。静置受制于黏度和温度,高黏料放一天也未必清得干净,还占釜位、拖慢节拍。单纯抽真空对高黏料也不够,气泡上浮路径太长,表面破了、底下的还在。

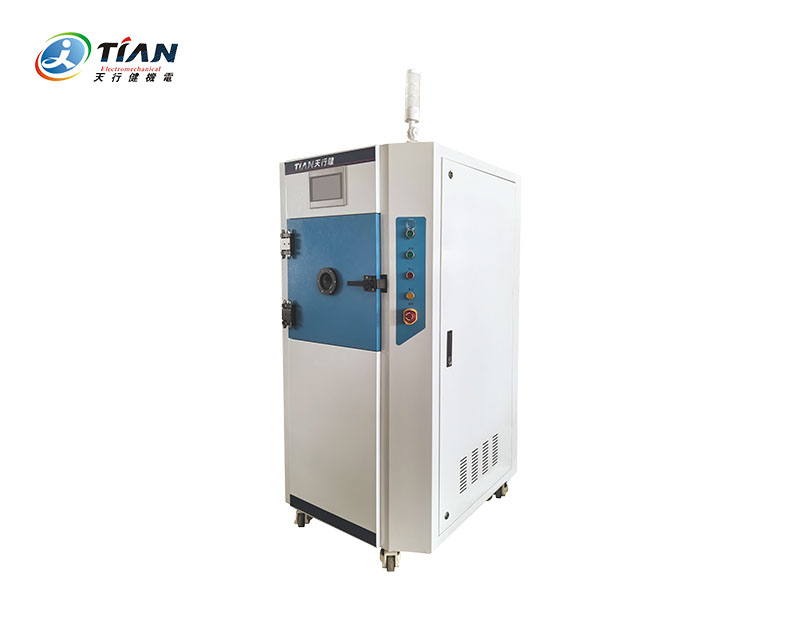
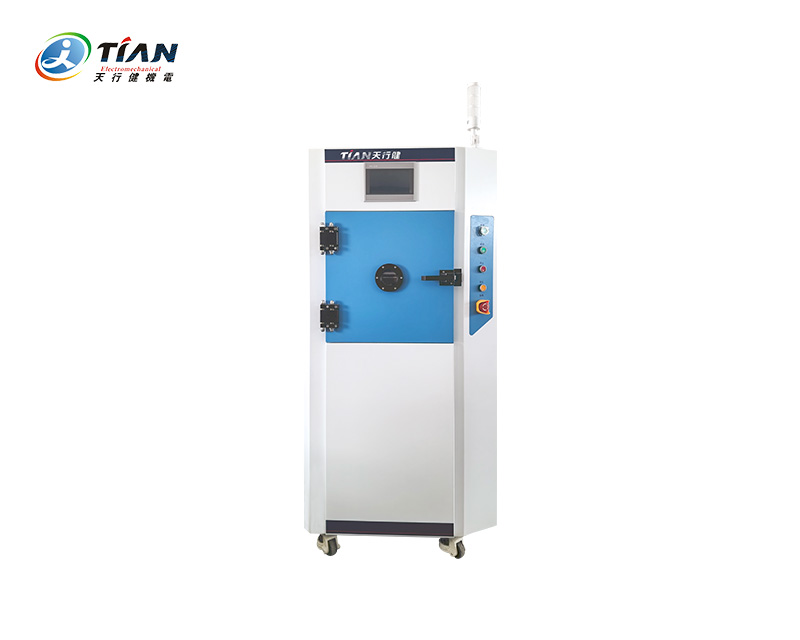
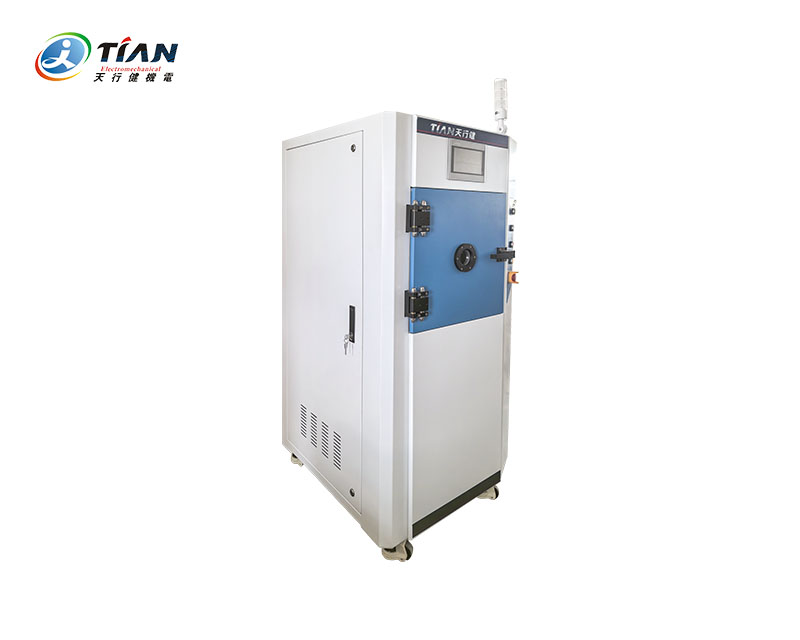
天行健机电走的是物理消泡这条路,不靠药剂,靠负压和剪切把气从料里拿出来。核心是真空腔体加行星式双轴搅拌结构,公转带自转,桨叶贴着釜壁和釜底走,把料反复翻起、摊薄,气泡壁在负压下被拉破,脱出的气体由真空系统带走。针对树脂材料有几个细节:接触材质按体系选,环氧、聚氨酯对金属离子敏感,避免变色和固化异常;夹套控温,防止剪切升温导致提前反应;旁路并接,主釜照常生产,消泡单元在线运行,不占主流程节拍;源头厂家负责选型和调试,树脂品种多、黏度跨度大,换个配方就要重调真空度、转速和停留时间,不是接上电就能跑好。
抚州一家做环氧灌封料的企业,原先高速分散加静置,料进灌装机时针孔率一直在百分之十几,投诉集中在电源模块的绝缘测试上。料黏度约六千毫帕秒,填料比例高,是典型的高黏高填充体系。后来接入一台天行健机电的机械消泡器,走旁路,主釜出料经消泡单元再进灌装线。调试按配方把真空度、双轴转速和单次处理量重新标定,第一周拉长停留时间验证,第二周按正常节拍运行。跟踪下来,灌装件针孔率降到百分之三以内,单件重量波动收窄,计量泵密封件更换周期从一个月拉到三个月,每天补加的消泡剂也停了。车间主任的原话是:以前是料等人,现在是料等灌装机。
问:加了机械消泡器,会不会影响树脂本身的性能,比如固化速度和附着力?
答:物理消泡不引入新的化学组分,也不与树脂反应,处理的是气体,不改动配方。要注意的是脱泡过程的温度控制,设备用夹套控温,把料温压在配方允许区间,避免剪切热造成局部提前固化。固化速度和附着力仍由配方和固化条件决定。
问:加装这套设备要改产线吗,占地和停机怎么算?
答:多数情况走旁路并接,主釜和主灌装线不用拆改,接一段管路加一个处理单元即可。占地按处理量定,中小批量机型两三个平方就够。参数标定可与正常生产错开,工程师上门通常一两天完成,不需要长时间停产。
树脂的气泡问题,说到底是气从哪来、往哪去的问题。抚州做树脂的厂子配方各异、工况各异,没有一台设备能通吃所有料。把黏度、填料比例、出料温度和灌装方式讲清楚,选型就不会偏。
下一篇:已经是最后一篇了上一篇:上饶涂布浆料喷涂工艺物理机械消泡器
【相关资讯】