




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 航空夹芯材料真空脱泡机厂家 天行健机电提供可行消泡方案
航空夹芯材料真空脱泡机厂家 天行健机电提供可行消泡方案
ARJ21、C919、出口型无人机等国产民机与通航整机进入密集交付期,对航空夹芯材料的合格率提出了更高要求。Nomex 蜂窝、PMI 泡沫、铝蜂窝等夹芯结构在与预浸料或树脂胶膜复合时,气泡一旦裹进面板与芯材界面,就可能在后续热压罐固化阶段演变成"看不见的空洞",引发分层、强度衰减甚至雷达透过异常。本次试样实测,来自一家位于华东的航空复材配套企业反馈:在预浸料层合段引入真空脱泡工艺后,孔隙率从 3.2% 降至 0.4% 以下,配套 C-scan NG 率明显回落。
一、客户痛点还原:航空夹芯材料为何气泡难消
从复材车间的一线反馈看,航空夹芯材料的气泡问题集中在三个环节:
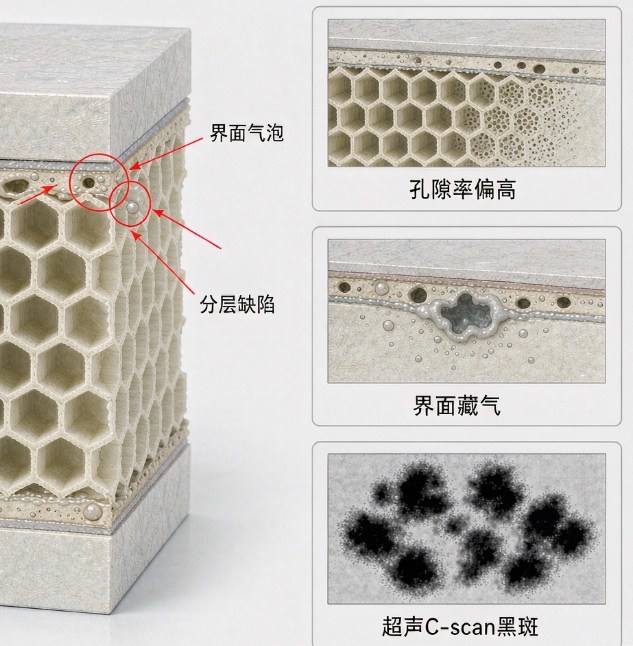
① 预浸料层合阶段,树脂流动性差、铺层叠合不紧密,靠手工刮板难以排尽界面空气;
② 真空袋压之前,胶膜或树脂体系黏度区间窄,气泡一旦被真空负压吸住又难以排出;
③ 芯材开槽、对接缝区域存在"二次藏气",固化后超声 C-scan 常报黑斑。
三个环节叠加,使复合面板的孔隙率长期徘徊在 2%~4% 之间,与航空件通常要求的 ≤1% 形成差距。返修不仅要重新铺层、热压,还要报废部分预浸料,单件复材成本很容易翻倍。
二、试样方案:天行健 TN-JB50 双轴行星真空脱泡机
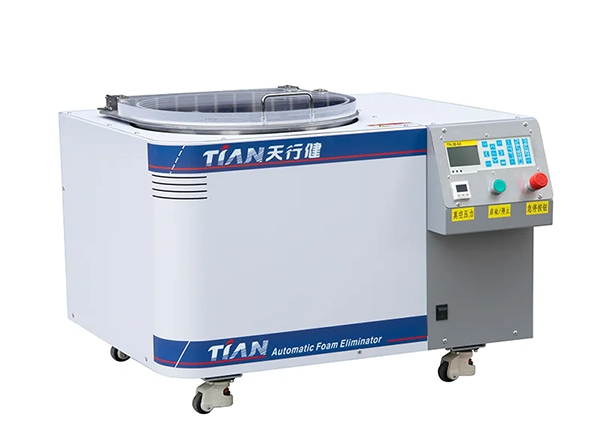
针对上述难点,本次试样采用天行健机电 TN-JB50 双轴行星真空脱泡机 作为主脱泡设备,配合 TN-JB10L试机 做配方与温度窗口验证。设备采用公转+自转行星搅拌加刮壁结构,确保桶壁和桶底的物料都能被持续翻动;真空系统与搅拌同步联动,可避免停机塌料。温控单元覆盖环氧/双马预浸料体系常用的 60~80℃ 工作区间。
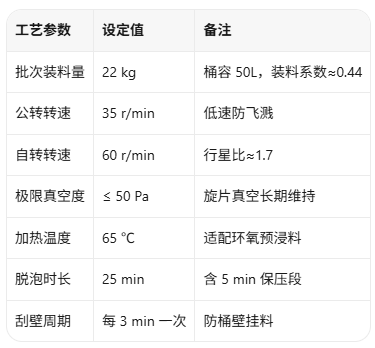
主要运行参数(实测值):
三、试样过程与结果
试样材料选用某型 Nomex 蜂窝用环氧预浸料,按 HB 工艺分两批同时铺贴:一组走传统工艺(手工刮板 + 常压静置),一组在 TN-JB50 中完成真空脱泡后再进入热压罐固化。
试样过程分三步:
1. 预浸料裁切与叠层完成后,于 65℃ 条件下入桶,启动行星搅拌;
2. 同步开启真空,负压逐步爬升至 50 Pa 以下,保压脱泡 25 min;
3. 缓慢回零后取出,进入下一道热压罐工序。
两组试样在同一热压罐曲线下完成固化后,送超声 C-scan 与金相检测。实测对比:
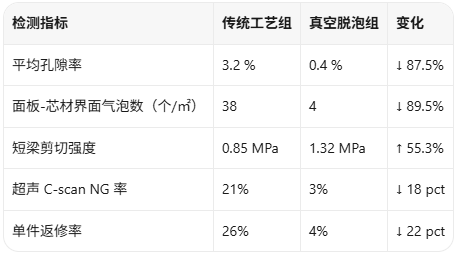
在面板外观上,传统组可见多处针孔与微鼓包,真空脱泡组的板面平整度明显提升。整套工艺验证用时约 4 小时,覆盖从投料到 C-scan 复检的全流程。
四、技术解读
真空脱泡能够有效解决航空夹芯材料的气泡问题,关键在于三个工艺动作的协同:
其一,行星搅拌让物料沿桶壁持续翻动,避免传统静置时桶中央出现"死区",把气泡从物料本体里"翻"到真空负压能捕获的位置;
其二,刮壁刮底结构防止预浸料挂壁——挂壁层一旦形成,会成为藏匿气泡的"第二现场",超声波和 C-scan 都难以发现;
其三,真空与搅拌同步联动,保证气泡在尚未长大之前就被抽出,而非等停机塌料后再启动真空——后者会让已经膨胀的气泡突然破裂,反而在夹芯界面留下隐裂。
对 Nomex 蜂窝、PMI 泡沫这类多孔芯材而言,工艺窗口通常比普通胶液更窄:吸力过大可能"吸瘪"芯格,吸力过小又排不净界面空气。TN-JB50 的渐进取压 + 保压段工艺,正是为这种窄窗口场景设计的工艺包。
五、FAQ
Q1:航空夹芯材料真空脱泡的真空度,是不是越高越好?
并非越高越好。真空度过高(如 <10 Pa)会把 Nomex 蜂窝、铝蜂窝芯格中的气体也一并抽走,造成芯材整体失稳;一般而言,夹芯复材体系把极限真空控制在 50 Pa 左右即可满足试样需求,配合 65~80℃ 的低温加热段,能在不吸瘪芯格的前提下完成界面排气。
Q2:预浸料经过真空脱泡后,会不会影响铺贴粘性?
本次试样实测显示,在 65℃、25 min 工艺下,环氧预浸料的表面粘性保留良好,未观察到铺贴滑移。TN-JB50 的加热温度与转速均按配方曲线分段编程,可避免长时间高温导致的树脂提前反应;建议在大批量上线前,先以 TN-JB10L 小试机做小批量验证,再切换到 TN-JB50 做正式批次。
Q3:选型时实验室阶段和量产阶段怎么搭配?
通常以 TN-JB10L(10L 桶容)做配方小样和工艺曲线探索,重点验证极限真空、加热温度和转速组合对芯格完整性的影响;中试及量产阶段切换到 TN-JB50(1L 桶容)做正式批次。两台设备的搅拌与温控逻辑一致,便于在小试结果与量产结果之间建立稳定的工艺传递关系。
下一篇:已经是最后一篇了上一篇:智能生物复合材料连续在线脱泡机厂家推荐
【相关资讯】