




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 黄山浮选行业矿浆泡沫治理物理机械消泡器方案
黄山浮选行业矿浆泡沫治理物理机械消泡器方案
徽州腹地的黄山,有色金属与多金属硫化矿选厂分布较散,浮选是主要的选别手段。浮选车间里,泡沫本来是分选载体,可在精矿槽、尾矿泵池、回水池里,它又变成了麻烦:矿浆表面堆起厚厚的泡沫层,溢出槽沿、漫上操作平台、卷进泵体。这类问题看似只是现场脏乱,往上追却牵连精矿品位、回收率、药剂单耗和环保验收。做黄山浮选行业物理机械消泡器方案,得先把浮选泡沫的来路弄清,再谈选设备。
浮选泡沫和盾构泥浆泡沫、化工反应泡沫都不一样,它的难点是结构性的。
第一难,在于泡沫是“工艺产物”,不能一概而论。浮选靠起泡剂(松醇油、MIBC、2号油等)在矿浆气液界面形成稳定吸附膜,泡沫的寿命和直径本身就是分选指标的一部分。粗选、扫选、精选各段对泡沫层厚度的要求不一样,消泡器安装位置选错了,容易让泡沫层消失,连浮选机刮泡都刮不出东西,回收率会直接下降。因此机械消泡在浮选里从来不是“消得越干净越好”,要看准哪一段的泡沫是废泡。
第二难,在于矿浆磨蚀性强、固含量高。浮选矿浆里是-200目占七成以上的细颗粒,夹带石英、黄铁矿,硬度高、沉降快。通用消泡机的转子和定子在这种介质里,几天就出现叶轮磨损、轴封渗漏、结垢抱死。黄山不少选厂是日处理几百吨到上千吨的中小型厂,检修班组人少,设备一旦频繁拆装,很快就会闲置在仓库里。
第三难,在于泡沫带着药剂,回用不能破坏体系。浮选尾矿泡沫里残留捕收剂、起泡剂,有些厂把消泡后的水回用于流程。化学消泡剂一加,硅油、聚醚类物质进入回水,下一段浮选的选择性就发生偏移,精矿品位波动,还增加COD。物理消泡不投加药剂,这是它在浮选行业站得住脚的根本原因。
第四难,在于现场空间和连续性。浮选车间槽罐密集,精矿泡沫槽、尾矿泵池、浓密机溢流堰上方空间狭窄,设备要能就近安装、在线连续运行,还得扛得住24小时三班倒。泡沫一旦失控,泵池气蚀、泵能力下降、管路憋压,精矿跑槽、尾矿溢流跑浑,环保监测和回水系统一起受影响。
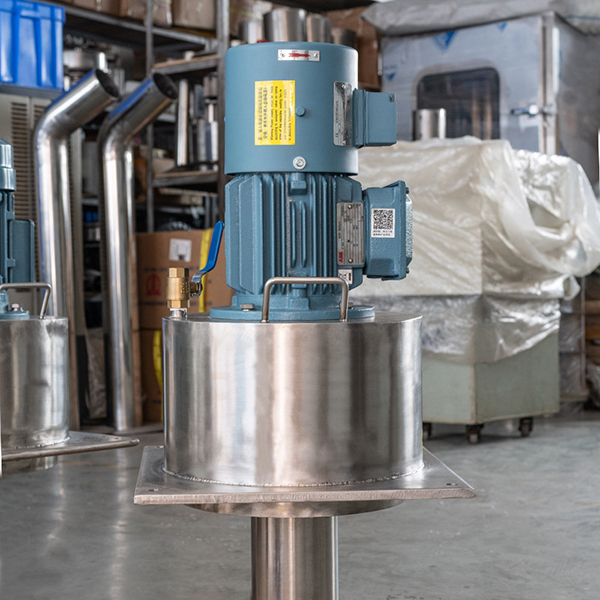
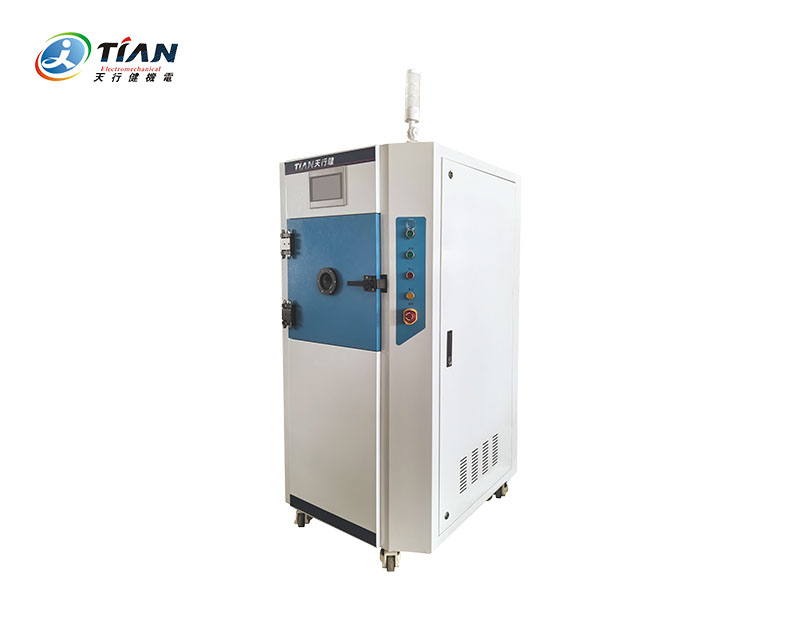
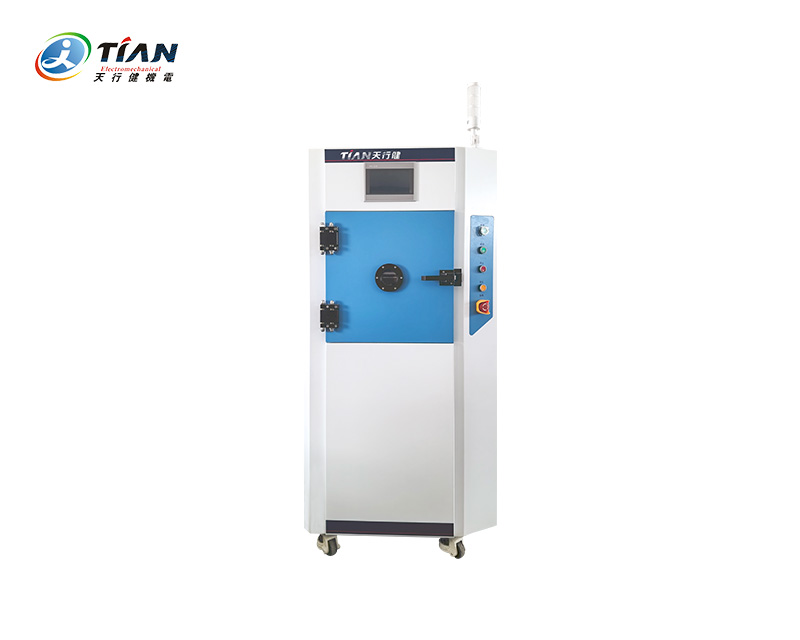
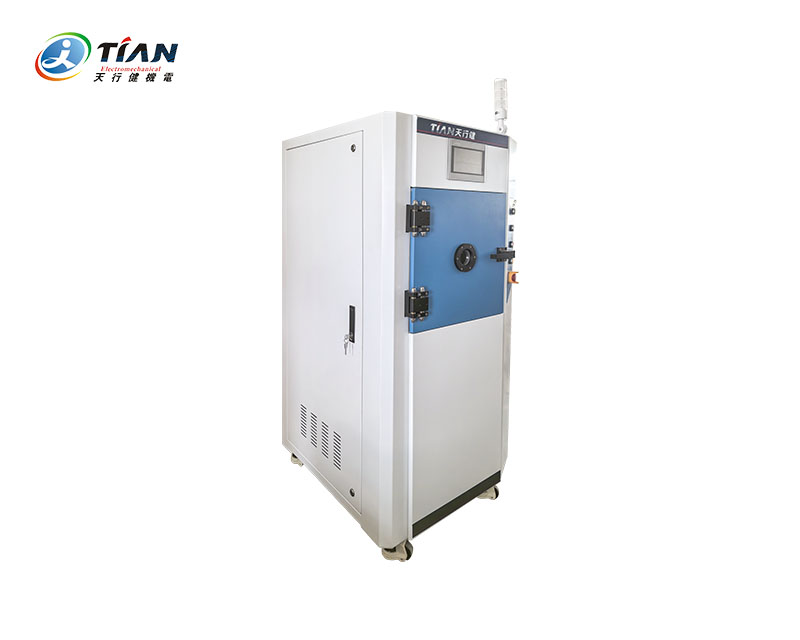
天行健机电在黄山浮选行业物理机械消泡器方案上的优势,是从这些具体约束里一点点磨出来的。设备走纯物理离心破泡路线,高速转子把泡沫膜撕裂、甩脱、聚并成液相,全程不加任何消泡药剂,不改变矿浆pH、不引入有机物,回水可直接回用,浮选药剂制度不受干扰。针对浮选矿浆磨蚀重的特点,过流部件和转子做了耐磨强化与防结垢结构设计,矿浆含砂、含硫化物也不容易抱死,检修周期拉长。安装方式灵活,可顶装于精矿泡沫槽、尾矿泵池、浓密机溢流口,也可做管道式串联,尽量不动原有流程管线,选厂停水停机窗口短,也能完成改造。作为源头工厂,天行健机电会先看矿种、看药剂制度、看各段泡沫性状,再定机型、功率和安装点位,黄山及周边区域可以上门勘测、现场调试,后续配件与维保响应快,不靠外地寄件等工期。能耗上,一台设备长期运行的电力成本,通常远低于持续采购化学消泡剂的支出,这笔账选厂算得很清楚。
黄山某多金属硫化矿选厂的经历能说明问题。该厂日处理矿石约600吨,铜硫混浮加优先分离流程,精矿泡沫槽和尾矿泵池长期泡沫堆积。精矿泡沫黏、韧性大,刮出来后迟迟不破,溢流进尾矿系统,造成铜金属损失;尾矿泵池泡沫层厚二三十厘米,泵体频繁气蚀,泵出口压力波动,浓密机溢流跑浑。厂里试过喷淋水消泡和人工加消泡剂,前者稀释矿浆、影响浓度,后者药剂残留让回水COD上升,还干扰下一段浮选的选择性。后来对比了几家方案,选择了天行健机电。技术员进厂连续取样,测了矿浆浓度、粒度组成和泡沫半衰期,最终在精矿泡沫槽与尾矿泵池各布置一台定制机型,配套管道式安装,避开原有管线。投用后,精矿槽泡沫层厚度稳定控制在可刮泡范围内,泡沫不再外溢,尾矿泵池气蚀消失,泵运行平稳,浓密机溢流澄清度明显改善,取消了消泡剂采购,回水化验指标恢复正常。设备连续运行近一年,仅做过例行清洁与易损件更换,选厂在二期扩产时继续沿用同一方案。
FAQ
Q1:机械消泡会不会把该留的泡沫也消掉,影响浮选回收率?
A1:浮选泡沫分“工艺泡”和“废泡”,方案的关键是点位选择。我们只处理精矿溢流后、尾矿泵池、浓密机溢流这些废泡聚集区,浮选机槽内的刮泡泡沫层不动,因此不影响分选过程和回收率。
Q2:黄山本地矿浆磨蚀性强,设备磨损快、维护麻烦吗?
A2:针对浮选高固含、强磨蚀工况,转子和过流件做了耐磨与防结垢设计,结构上减少缠绕与沉积。日常只需定期检查清洁,易损件可单独更换,不必整机返厂,黄山区域我们可上门服务。
Q3:原有浮选车间空间紧,加装消泡器要不要大改管路?
A3:多数情况不需要。可顶装于泡沫槽、泵池上方,也可做成管道串联形式,尽量沿用现有管线,选厂利用短时停机窗口即可完成安装,我们提供现场勘测与调试指导。
下一篇:已经是最后一篇了上一篇:安庆盾构行业机械消泡器工厂推荐
【相关资讯】