




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 廊坊压电陶瓷浆料气泡怎么消除?
廊坊压电陶瓷浆料气泡怎么消除?
廊坊及京津冀地区压电陶瓷、电子陶瓷生产企业致电 18898765349,预约免费打样与方案咨询,用实际数据验证脱泡效果。
廊坊,地处京津之间,在电子信息与精密制造领域有着独特的区位优势。廊坊云熙机电科技专注于压电陶瓷电机与精密运动平台的研发生产,河北鹏冠科技深耕压电陶瓷喷射阀的流体精密控制应用,廊坊宝迪科工贸的电子陶瓷零件覆盖电阻、电容、传感器及电真空器件等多个品类。这些企业在压电陶瓷浆料的制备环节,普遍面临着一个共性难题:浆料中的气泡无法彻底消除。
压电陶瓷浆料的气泡,为什么这么“顽固”?
压电陶瓷浆料通常以PZT(锆钛酸铅)、KNN(铌酸钾钠)等压电粉体为核心,配合粘结剂、分散剂、增塑剂和溶剂经球磨混合制成。浆料固含量普遍在55wt%至75wt%之间,粘度可达5000至20000mPa·s。在这样的高固含高粘度体系中,气泡一旦形成,就会被稠厚的浆料紧紧包裹,浮力远不足以挣脱,静置几十个小时也排不干净。
更深层的原因在于,压电陶瓷粉体比表面积大,气泡壁上会吸附大量陶瓷颗粒,形成一种“桥接”结构,将气泡牢牢锁住。常规机械搅拌不仅破不了这些微气泡,转速一高反而会卷入更多空气,越搅越多。而添加化学消泡剂虽然能暂时压制泡沫,但有机残留会在排胶和烧结阶段留下新的缺陷,对压电陶瓷的介电性能和机电耦合系数产生不可逆的负面影响。
对于廊坊的压电陶瓷企业而言,气泡残留的后果是严重的。流延成型后的生坯表面出现针孔和凹坑,烧结时这些缺陷进一步放大为内部气孔,直接拉低压电陶瓷片的致密度和压电常数。尤其对于多层压电陶瓷元件,层间气泡会导致层间结合力下降,在极化过程中甚至引发开裂。传统的“静置数小时加人工撇沫”方式,不仅占用大量周转容器,还经常因等待脱泡而中断流延工序,成为产能瓶颈。
天行健TN-JB50:为压电陶瓷浆料定制的脱泡方案
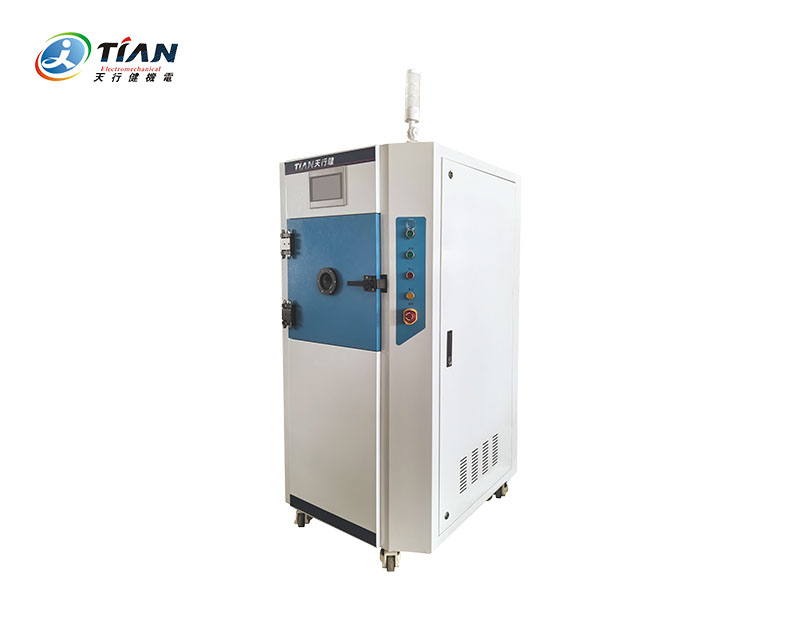
深圳天行健机电深耕真空脱泡领域,其TN-JB50真空脱泡机采用“公转+自转+真空负压”三级脱泡机制,已明确适配PZT压电陶瓷浆料等高固含物料。

30秒极限真空,3分钟完成脱泡。 TN-JB50配备高抽速真空机组,30秒内即可达到极限真空度,真空度低至-98kPa。在强负压环境下,压电陶瓷浆料中微气泡内外压差骤增,体积膨胀数十倍,浮力被显著放大,加速挣脱浆料束缚上浮破裂。从放入料杯到完成脱泡,单批次仅需约3分钟,较传统静置数小时的方式效率提升数十倍。
行星式双轴搅拌,深层气泡“甩”出来。 设备采用自转与公转双轴联动结构,最大公转速度2500Rpm、自转速度约1800Rpm。高速公转产生的离心力将气泡从压电陶瓷浆料深层“甩”至表面,再配合真空负压快速抽离。自转同步确保浆料在脱泡过程中均匀混合,防止压电粉体因静置而出现沉降分层。设备采用非接触式行星搅拌,浆料在密闭料杯中完成脱泡,不接触任何搅拌工具或外界空气,避免了金属离子污染和水分引入。
分阶段真空可调,适配压电浆料特性。 不同配方压电陶瓷浆料的粘度与溶剂体系差异较大,TN-JB50支持不同运行阶段真空度独立调节。操作人员可根据浆料的固含量和粘度设定真空曲线,低粘度阶段降低真空度避免飞溅,高粘度阶段拉满真空度确保深层微泡逸出。设备采用齿轮传动技术,非接触式脱泡过程中物料温升低,不影响压电陶瓷浆料的粘度和后续流延工艺的稳定性。
成功案例:廊坊某电子陶瓷企业的流延浆料密度提升
廊坊一家专注于压电陶瓷片流延成型的电子陶瓷企业,主要生产用于传感器和超声换能器的PZT压电陶瓷基片。该企业长期面临一个棘手问题:球磨后的浆料经流延成型,生坯表面频繁出现针孔和细微凹坑,烧结后压电陶瓷片内部气孔率偏高,介电常数批次波动大。企业原有脱泡方式为“真空箱抽气加静置4小时”,但深层微气泡始终无法彻底去除,成品不良率长期徘徊在12%至15%之间。
企业将PZT压电陶瓷浆料样品寄至天行健深圳实验室进行对比测试。技术人员使用TN-JB50处理3分钟,与真空箱静置4小时的样品进行对比:静置后的浆料在流延生坯表面仍可见散布针孔,浆料密度偏低;而TN-JB50处理后的浆料表面光洁、无明显气泡上浮,流延生坯针孔基本消除,浆料密度提升约1.7%。
企业随后采购TN-JB50用于产线。单批次脱泡时间从4小时压缩至3分钟,流延工序不再因等待脱泡而停机。烧结后压电陶瓷片的内部气孔率显著下降,介电常数批次波动缩小,成品不良率降至2%以内。该企业工艺负责人反馈:“以前最怕流延出来的生坯有针孔,现在这个问题基本不用担心了。TN-JB50把脱泡做在前面,浆料状态稳定多了。”
下一篇:已经是最后一篇了上一篇:沧州黑色陶瓷浆料真空脱泡搅拌机厂家怎么选?
【相关资讯】