




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 濮阳防粘剂在线连续真空脱泡机工厂推荐
濮阳防粘剂在线连续真空脱泡机工厂推荐
濮阳的绿色涂料产业园里,防粘剂与离型剂是一条不太起眼但容错率极低的品类线。防粘剂的功能原理很简单:在基材与压敏胶之间形成一层极薄的隔离层,让胶带“该粘的粘、该离的离”。但恰恰因为这层涂层薄到微米级,气泡在其中的破坏力被放大了不止一个量级。一个几十微米的微泡在涂布干燥后破裂,留下的就是一个针孔;针孔处的离型层缺失,压敏胶直接与基材接触,剥离力在局部飙升,轻则解卷困难、重则胶层撕裂残留在离型面上。更隐蔽的是,防粘剂体系多为水性或溶剂型高分子溶液,粘度虽然不算极高,但功能助剂、离型主剂与溶剂之间的界面张力复杂,搅拌分散和泵送转移过程中卷入的微米级气泡被高分子网络牢牢锁住,静置几个小时也浮不上来。等到涂布机头把带泡的液膜刮到基材上,针孔已经“种”进去了。
行业惯性的做法是往防粘剂里加消泡剂,但这在离型场景中常常是“拆东墙补西墙”。消泡剂本身是表面活性物质,残留在离型层中会改变涂层的表面能,导致离型力漂移:原本设计为轻剥离的配方,可能因为消泡剂迁移到界面而变得剥离偏重或偏轻,批次之间手感不一致。对于做离型膜、防粘纸和胶带底涂的企业来说,离型力的稳定性就是产品的生命线,外源助剂引入的变数,往往比气泡本身更难追溯。批次式真空脱泡看似“干净”,但防粘剂量产的特点是连续供液、连续涂布,一罐脱完泡的胶液在出料、管路输送、过滤灌装的过程中重新暴露于空气,二次夹气几乎无法避免;而防粘剂中的溶剂挥发又要求脱泡过程不能长时间占用物料,批次静置与产线节拍之间的错位始终存在。
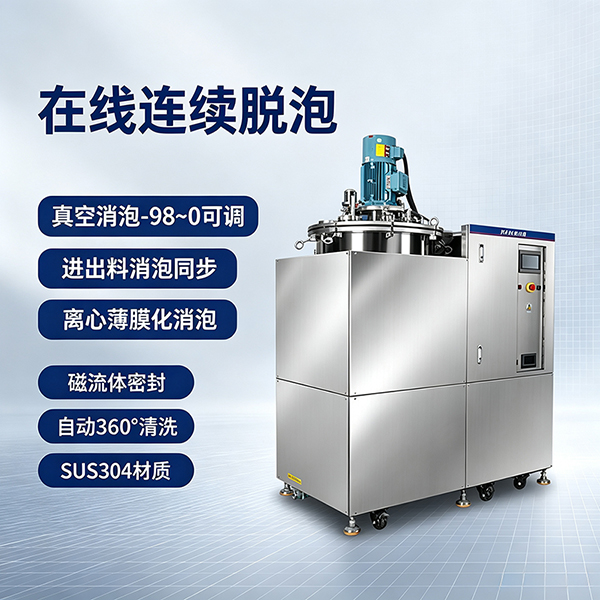
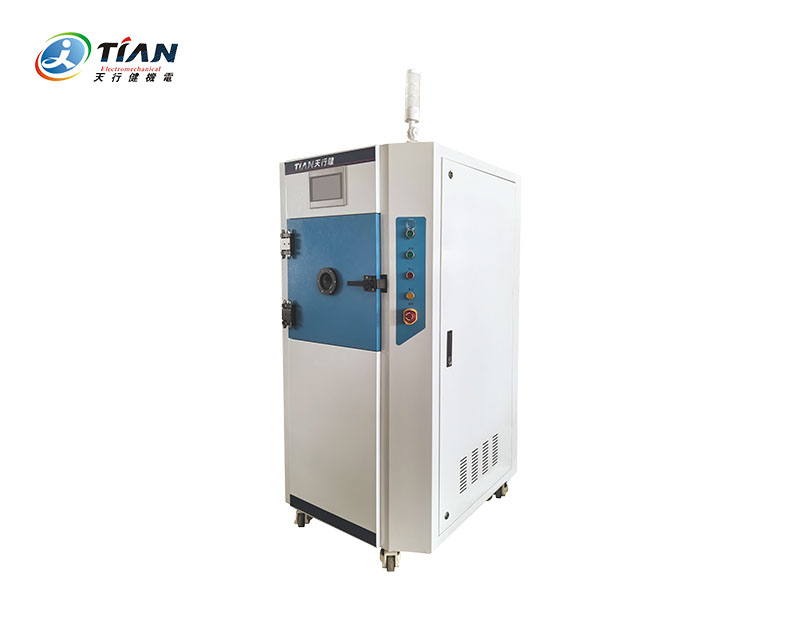
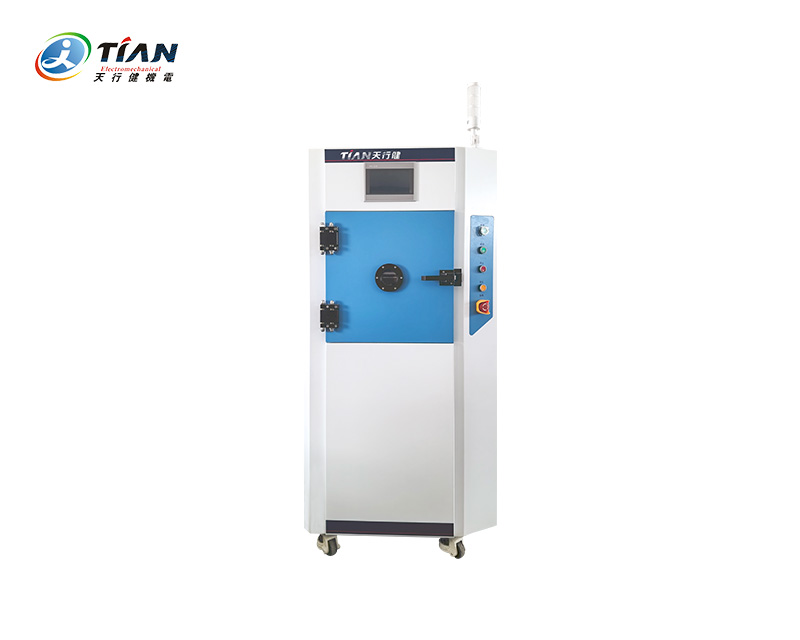
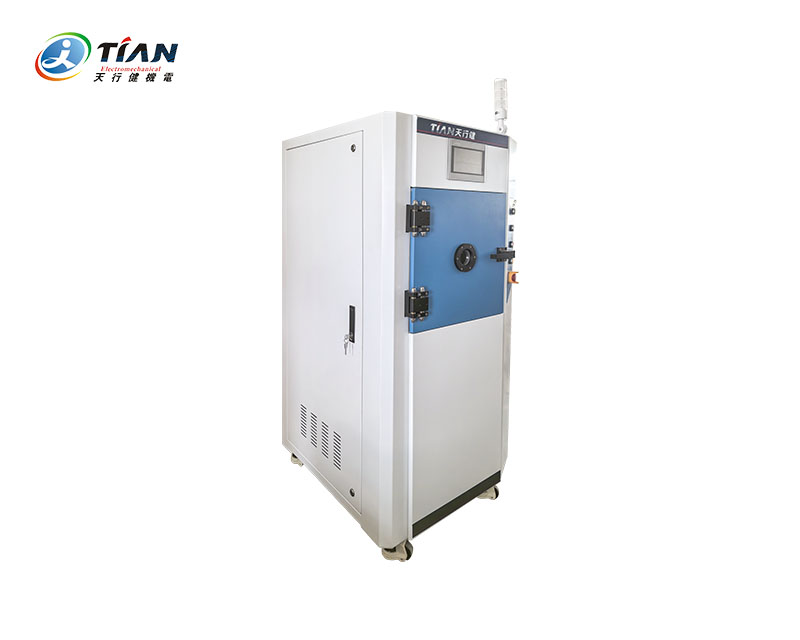
天行健机电的在线连续真空脱泡机,用“在管路里连续脱泡”替代了“在罐子里等泡上来”的逻辑。设备以VTR真空薄膜旋转脱泡为核心:防粘剂由密闭管路连续送入真空腔体,高速旋转的分散盘将物料摊展为微米级薄膜,气泡在-95~-99kPa的闭环真空下迅速膨胀、破裂,离心力同步完成气液分离,脱泡后的液体直接连续出料,全程不停机、不暴露于外界空气。残留微泡可控制在5微米以下,对于防粘剂涂层中会导致针孔的微米级气泡,这一精度意味着在液膜进入涂布头之前,气泡已经被从流场中移除。适用粘度覆盖100~8000 mPa·s,连续产能4~12 L/min,防粘剂与离型剂的典型粘度区间正好落在这个范围内。整机接触材质可选304/316L不锈钢,配备CIP在线清洗接口和PLC配方存储,换料换批时可快速切换参数并完成清洗,避免残留交叉污染。作为源头工厂,天行健支持按物料粘度和产线流量做模块化配置,设备以撬装形式串接在供液管路中,而非要求企业另起一个独立的脱泡工段。
这一路径在“功能助剂型涂层液”场景中已经有了可对照的验证。一家介入器械厂的亲水润滑涂层液,体系中含有功能助剂和增塑剂,常压搅拌时高速剪切卷入10~100微米的气泡,涂层干燥后针孔和气泡点反复出现,而涂层缺陷在该品类召回事件中占比约18%。工厂曾尝试静置2~4小时排气,结果深层微泡排不干净,助剂还在静置中沉降,成分均匀性反而恶化。引入天行健真空脱泡方案后,以真空膨胀配合离心/搅拌将深层气泡带到表面并移除,脱泡在几分钟到十几分钟内完成,不再依赖长时间静置。涂层液中的微米级气泡被有效剥离,针孔与气泡点缺陷显著收敛。防粘剂与这类涂层液在“功能助剂+高分子溶液+微泡锁留+针孔即失效”的工艺逻辑上高度同源,濮阳绿色涂料产业园中正在集聚的防粘剂、离型剂与水性助剂产线,完全可以沿这条“连续在线、零添加、微米级截断”的路径,把脱泡从涂布前的一道“碰运气”工序,变成管路里一个确定性的环节。
FAQ
Q1:防粘剂的粘度不算特别高,真的有必要上连续在线真空脱泡机,而不是简单过滤一下吗?
过滤只能拦截颗粒,拦不住溶解或夹带在液相内部的气泡。防粘剂中的微泡尺寸可以小到几十微米,滤芯的孔径挡不住气相,带泡的液体穿过过滤器后气泡依然存在。连续在线真空脱泡的作用机制是在管路中把液体摊成薄膜、用真空把气泡“拉爆”,处理的是气相本身而非颗粒。只要产线是连续涂布的,批次脱泡后重新管路输送带来的二次夹气就无法回避,在线连续方案的优势正在于脱泡与供液同步进行,不让脱完泡的液体再有暴露于空气的机会。
Q2:濮阳本地选在线连续真空脱泡机,怎么判断厂家是真有连续工艺,还是把批次设备改了个名字?
看三个落地特征:是否串接在产线管路中连续过料、是否有可调的真空与流量参数匹配实际粘度、是否支持来料试样后再定型。真正的在线连续设备不设批次装料和静置周期,物料从入口到出口连续完成成膜、脱泡、出料,处理能力跟随产线流量而非罐体容积。天行健作为源头工厂,TN-1700A支持100~8000 mPa·s粘度范围和4~12 L/min连续产能,选型前以实际防粘剂物料的脱泡效果和流动性做验证,确认工艺匹配后再确定管路接入方式与运行参数,避免标准机型“装上才发现节拍或粘度对不上”的试错代价。
下一篇:已经是最后一篇了上一篇:新乡涂碳箔浆料气泡难除?在线连续真空脱泡机怎么选
【相关资讯】