




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 切削液机械消泡器厂家推荐
切削液机械消泡器厂家推荐
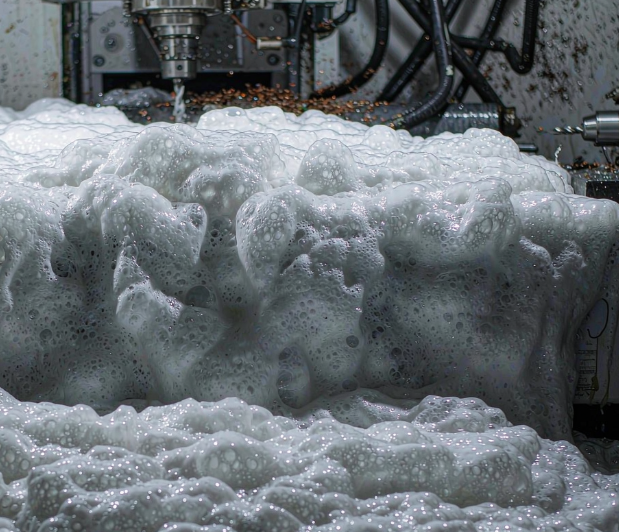
CNC加工中心、车铣复合与磨削产线上,切削液(乳化液/半合成液/全合成液)是冷却、润滑与排屑的核心介质。但一到夏季或高产能班次,水箱表面白沫越积越厚,甚至溢出机台、流到地面;泡沫把液位传感"骗"了,补液失控、浓度被稀释,刀具磨损和工件表面粗糙度跟着攀升。本次试样实测来自华南一家精密机加工厂:其3台立式加工中心的水箱长期处于"泡沫海"状态,嵌入天行健机电切削液机械消泡器后,液面泡沫高度从18cm降到1cm以内,泡沫完全消散时间从25min缩到40s,刀具平均寿命提升约三成,现场溢流停机基本消失。
一、切削液的气泡困扰,卡在"裹气+稳泡+误判"三处
复盘这家机加工厂的切削液管理,泡沫问题集中在三处:
①泵循环与高压冷却裹气。现代机床普遍配高压冷却(HPC)与小容量水箱,切削液经喷嘴高速喷出、切屑回流冲击液面,空气被反复卷入,短时间内在水箱表面堆起厚厚泡沫层;
②表活+污染让泡沫稳而不破。乳化剂、防锈剂等表面活性成分降低液膜张力,加上滑道油、液压油混入及细菌滋生、金属细粉累积,泡沫结构被"加固",静置也难消散;
③泡沫造成液位误判与冷却失效。泡沫覆盖液面使液位传感器误报,导致误补液、浓度被稀释;泡沫阻隔切削液与刀具/工件接触,冷却和润滑效率下降,加工温度升高,刀具磨损加剧,尺寸精度和表面粗糙度变差。
二、试样方案:把机械消泡嵌进切削液循环回路
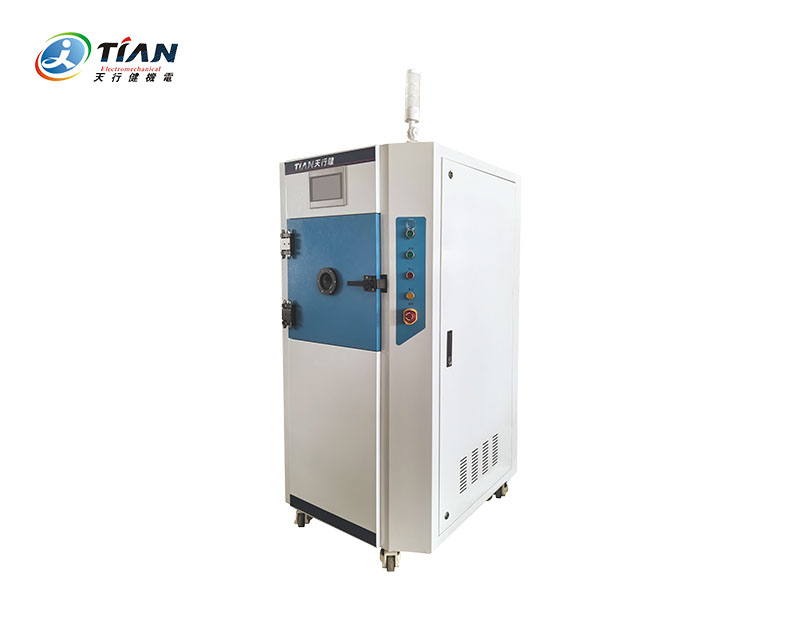
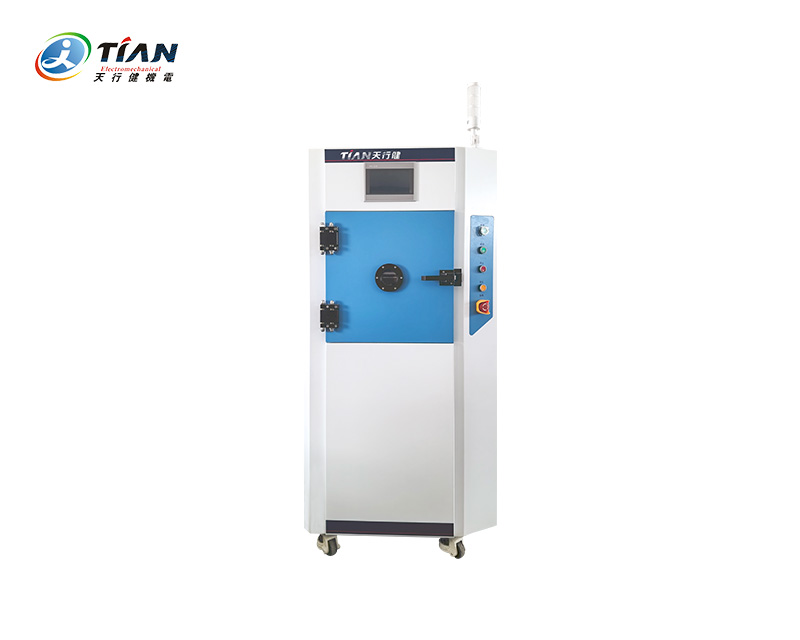
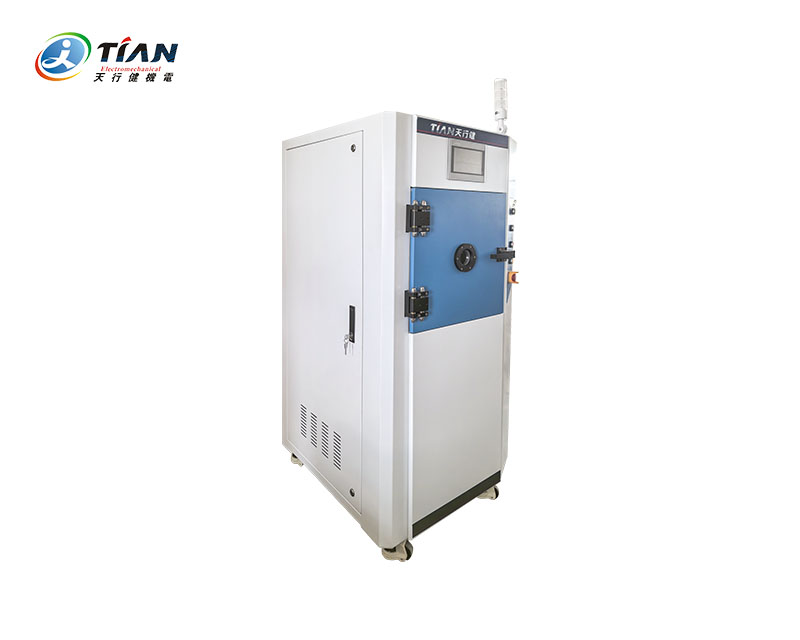
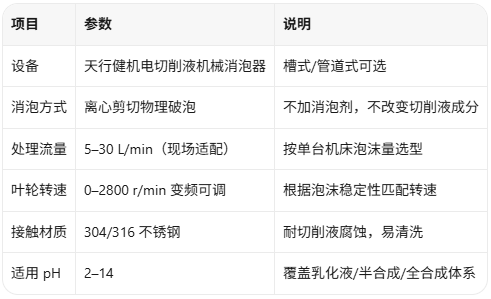
针对"先把循环液里的泡沫物理破除、再让液位与冷却回归真实"的思路,本次试样用天行健机电切削液机械消泡器做现场验证:槽式安装于水箱上方,抽取表层泡沫液,经离心剪切破泡后回流,24h连续运行,不额外添加化学消泡剂。
三、试样过程与结果
试样选取该厂3台相同型号的立式加工中心,使用同一批次半合成切削液。A组沿用原工艺——人工撇沫+定期投加化学消泡剂;B组加装天行健机电切削液机械消泡器,保持循环泵与高压冷却正常开启,连续运行7天。两组统一记录泡沫高度、消散时间、切削液浓度、加工温度、刀具寿命与工件表面Ra。
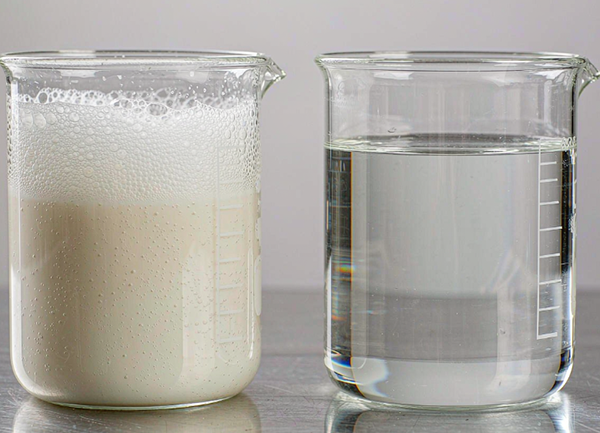
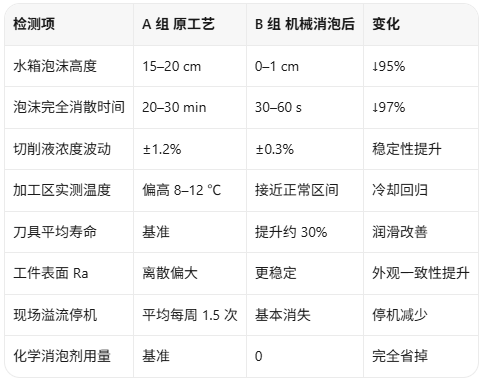
从现场对比看,A组水箱表面长期覆盖厚泡沫,液位计频繁误报,操作工需每班停机撇沫;B组液面保持清澈,传感器读数与实际液位一致,车间地面不再出现泡沫溢流。
四、技术解读:切削液为什么"靠离心剪切、不靠加药"
其一,机械消泡器用离心力场把气泡"撕碎"。高速旋转的叶轮产生强剪切与离心场,泡沫液膜被拉破,气体逸出、液体被甩回主流,从根本上完成气液分离——这是物理破泡,不是化学抑制。
其二,不加消泡剂,切削液成分不漂移。化学消泡剂虽能暂时压泡,但会与乳化液竞争界面,长期投加可能改变浓度与润湿性能;机械消泡器全程不引入外来助剂,切削液的润滑、防锈、防腐败配方保持原样。
其三,24h连续运行,适配机床不停机节拍。切削液泡沫是随加工持续生成的动态问题,机械消泡器可长期在线工作;不锈钢壳体耐切削液酸碱与微生物侵蚀,维护以定期清理叶轮与腔体为主,人工干预少。
五、FAQ
Q1:机械消泡器会不会把切削液的有效成分一起抽走?
不会。机械消泡器只做气液分离,破泡后的液体全部回流至水箱,不添加也不带走切削液成分;本次试样实测,切削液的浓度、pH与润滑参数均保持稳定。
Q2:现场已经在用消泡剂,还需要上机械消泡器吗?
建议两者评估后二选一或互补。若泡沫主要由机械裹气(高压冷却、瀑布回流、小水箱)造成,机械消泡器可持续处理源头,省掉消泡剂;若切削液本身化学稳定性差(老化、细菌污染严重),则需同步净化或换液,机械消泡器解决"表",污染管理解决"根"。
Q3:老机床、现有水箱能直接加装吗?
可以。天行健机电切削液机械消泡器支持槽式安装(直接架在水箱上方抽泡)或管道式接入循环回路,对老机床改动小;选型时按单台机床的循环流量、泡沫峰值与水箱容积匹配即可。
下一篇:已经是最后一篇了上一篇:抛光液机械脱泡器工厂推荐
【相关资讯】