




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 热固热塑性树脂基真空脱泡机厂家推荐:赶在定型前除净气泡
热固热塑性树脂基真空脱泡机厂家推荐:赶在定型前除净气泡
一、树脂基材料的气泡,输在"时间"上
做树脂基复合材料的朋友,对气泡的感受往往带着一点紧迫感:环氧浇注件脱模切开,内部一团团气孔;电子灌封料固化后表面鼓包、内部空洞;真空导入树脂凝胶前没排净的气泡,固化后直接留在层板里。和普通材料不同,树脂基体系的气泡问题有个残酷的特点——留给你的时间很短。热固树脂混合后适用期以分钟计,热塑熔体降温后迅速定型,气泡一旦被"定格"进交联网络或固化结构,就没有返工机会。所以选真空脱泡机厂家时,树脂基材料客户最关心的是:脱泡速度,能不能赶得上工艺窗口?本文结合天行健机电的实测经验,把热固、热塑性树脂基材料的气泡难点与解法说清楚。
二、热固热塑性树脂基的气泡难点:一个抢时间,一个出不来
难点一:热固树脂适用期有限,脱泡"抢不过"凝胶。 环氧、不饱和聚酯、聚氨酯等热固体系,双组分混合的那一刻反应就开始了:黏度随时间持续爬升,放热峰一到,凝胶成型。而恰恰是混合搅拌这个动作,把大量气泡卷进了树脂。静置真空脱泡动辄几十分钟,适用期短的体系根本等不起——料还没脱净泡,黏度已经上来了。
难点二:固化定型之后,气泡"定格",无法返工。 热固树脂的交联网络一旦形成,内部气孔就被永久锁死,浇注件的内部空洞、灌封件的内部气泡、层压板的分层鼓包,都只能报废处理。热塑性树脂也一样:熔体降温定型快,没来得及排出的气泡被直接"冻结"在制品里。这就是树脂基材料气泡问题的核心——除泡必须发生在定型之前,事后无解。
难点三:热塑熔体黏度极高,气泡几乎不迁移。 热塑性树脂熔融态黏度普遍比浇注型热固树脂高出几个量级,气泡在熔体中几乎纹丝不动,靠静置上浮完全不现实;而风电、轨道交通、电子封装等应用领域又对批次一致性要求严格,一批料脱泡不均,整批制品的性能数据就随之波动。
三、天行健机电:把脱泡时间压进工艺窗口内
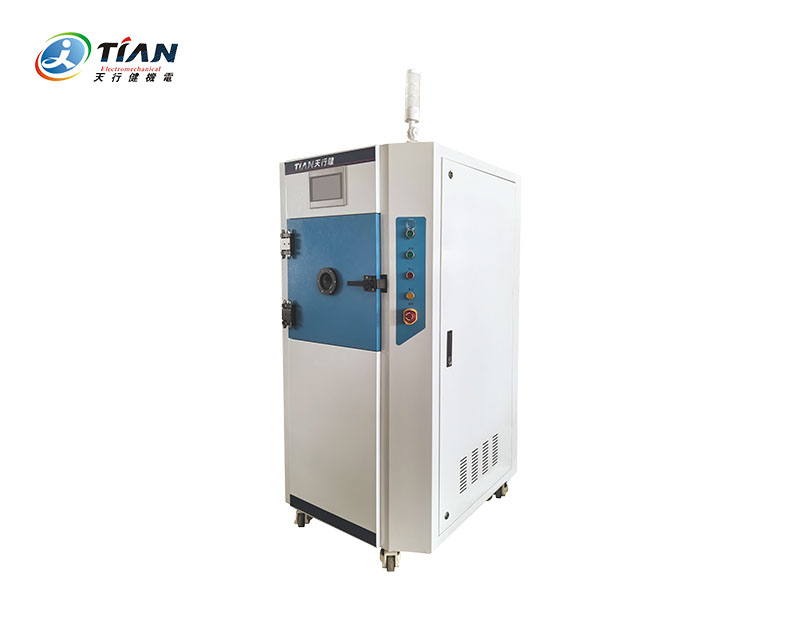
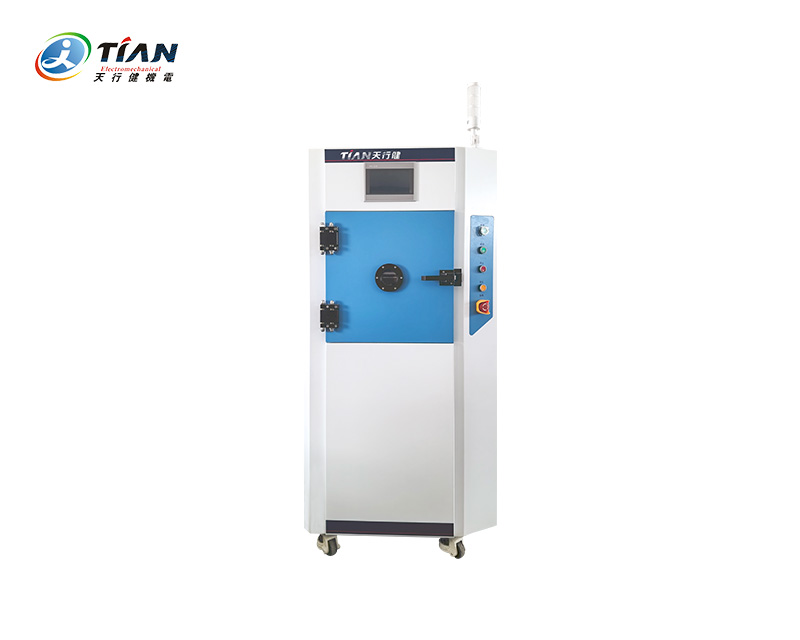
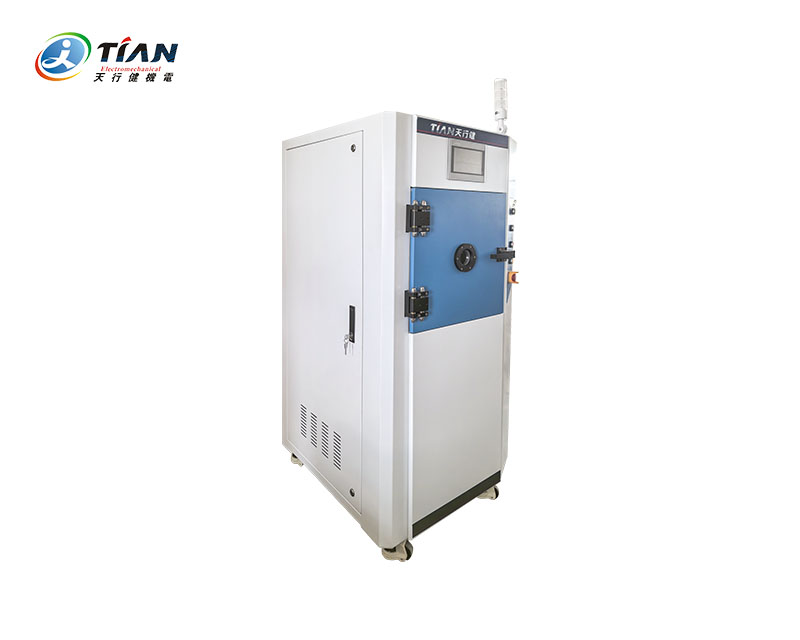
天行健机电是深圳真空脱泡设备源头厂家,17 年来处理过环氧、聚氨酯、硅胶、陶瓷浆料等大量高黏体系。针对热固热塑性树脂基材料,推荐从 TN-JB50 真空搅拌脱泡机 开始验证:公转+自转行星搅拌让树脂持续翻转更新表面,深层气泡不断被带到料面,真空系统同步抽离,"边搅边抽"把脱泡时间从几十分钟压缩到数分钟——正好落在多数热固体系的适用期之内。
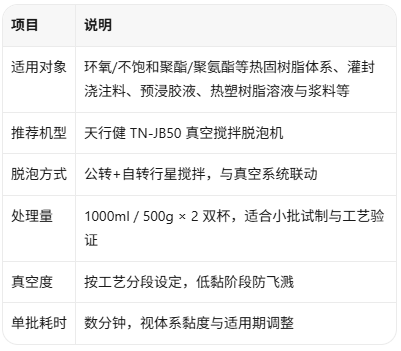
对热固体系,思路是"快":在凝胶前完成脱泡,参数一经试样确认即可按批次复制;对热塑性高黏体系,思路是"翻":靠行星搅拌反复翻新物料,把几乎不迁移的气泡持续送到表面,而不是等它自己浮上来。TN-JB50 内腔不锈钢硬化处理,降低磨耗颗粒污染树脂的风险;透明视窗可实时观察泡沫消退,为批次留档。
此前华中某复材企业中试线带来一批环氧真空导入树脂实测:静置真空处理约二十五分钟,树脂黏度已开始爬升,料内仍可见细泡;改用行星搅拌+真空联动后,单批数分钟完成脱泡,取样镜检未见明显气泡,且脱泡完成后树脂仍处于良好操作黏度区间。
四、选真空脱泡机厂家,先确认三件事
1. 能否先试样? 用您自己的树脂体系验证脱泡效果与耗时,而不是只看通用参数;
2. 搅拌与真空是否联动、参数可否分档? 适用期长短不同的体系,需要的脱泡节奏完全不同;
3. 是否源头厂家、能否按批次量放大? 小试参数能平移到量产机型,工艺才算真正立住。
天行健机电支持寄料试样,工程师一对一对接,按物料设定参数并留档实测记录;工艺确认后,再按单批用量匹配更大容量机型或非标定制。
五、三个常见问题
Q1:热固树脂适用期短,脱泡时间会不会挤占操作窗口?
这正是"搅拌+真空联动"的意义所在:行星搅拌让深层气泡快速暴露到料面,真空同步抽离,单批脱泡通常数分钟完成,多数体系的适用期足够覆盖"脱泡+浇注/灌封"全流程。具体体系能压到多短,建议带料试样实测确认。
Q2:环氧浇注件、灌封件固化后才发现内部气孔,还有办法补救吗?
热固树脂的交联结构一旦形成,内部气孔无法通过二次脱泡消除,常规做法只能报废。可行的补救窗口只在液态阶段——把"先脱泡、后浇注"固化进工艺流程,从源头减少气孔来源,成本远低于成品报废。
Q3:热塑性树脂熔体黏度那么高,同一台设备能处理吗?
设备提供的是"搅拌+真空"的可调工艺平台:高黏体系提高翻搅强度、延长脱泡时间,让气泡"被送到"料面而非自行上浮。热塑树脂的溶液、浆料形态可直接按常规流程处理;涉及更高温度或特殊工况的熔体体系,建议与工程师沟通工况后试样确认,以实测结果为准。
下一篇:已经是最后一篇了上一篇:石墨烯材料真空脱泡设备:片层"夹气"怎么解
【相关资讯】