




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 陶瓷基复合材料真空脱泡机推荐:气泡"堵"住浸渍通道的三个难点
陶瓷基复合材料真空脱泡机推荐:气泡"堵"住浸渍通道的三个难点
碳化硅陶瓷浆料浸渍纤维预制体后局部干斑,PIP 工艺裂解多轮孔隙率依然居高不下,热压烧结的板材边缘出现分层微裂纹——做陶瓷基复合材料的人对这类缺陷都不陌生。这类材料的气泡难点,和普通陶瓷浆料还不一样:它不只藏在浆料里,更会"堵"在陶瓷基复材最关键的浸渍通道上。选陶瓷基复合材料真空脱泡机,先把这套难点看清楚。
一、陶瓷基复合材料除泡的三道坎
难点一:气泡"堵路",浆料进不去、气泡出不来。
陶瓷基复材的成型,绕不开"浆料渗入纤维预制体"这一步:预制体内部是微米级的毛细通道和纤维束间隙,浆料要靠渗流填满每一处空隙。如果浆料本身带着气泡进入预制体,气泡会在窄口处被卡住——它堵在哪,后面的浆料就断流到哪。结果是浸渍不透、局部贫浆形成干斑,而封闭在预制体内部的气泡,事后几乎没有任何办法再取出来。浆料下料前的除泡,是这道工序唯一的窗口。
难点二:孔隙"定格",致密化周期被气泡拖长。
以 PIP(前驱体浸渍裂解)工艺为例,陶瓷前驱体浆料要经历"浸渍—裂解—再浸渍"的多轮循环,每一轮裂解都会产生体积收缩,孔隙要靠后续循环逐轮回填。若起始浆料里就带着气泡,这些孔隙从第一轮就"定格"在基体里,后续循环要花更多轮次去填,致密化周期被明显拉长,成本跟着水涨船高;烧结、热压路径下,气泡受热膨胀还会诱发微裂纹——烧进去的孔,没有返工的机会。
难点三:界面孔隙,力学数据的"离散源"。
陶瓷基复材靠纤维/基体界面传载,界面处的孔隙就是天然的裂纹源。同一批制品,层间强度、断裂韧性数据离散偏大,溯源常能追到界面孔隙率上。再算一笔账:碳化硅粉、陶瓷纤维、前驱体原料都不便宜,工艺过程批次留证要求严格,靠反复试错摸索,代价高到难以承受。
二、天行健机电的做法:边翻搅、边排气
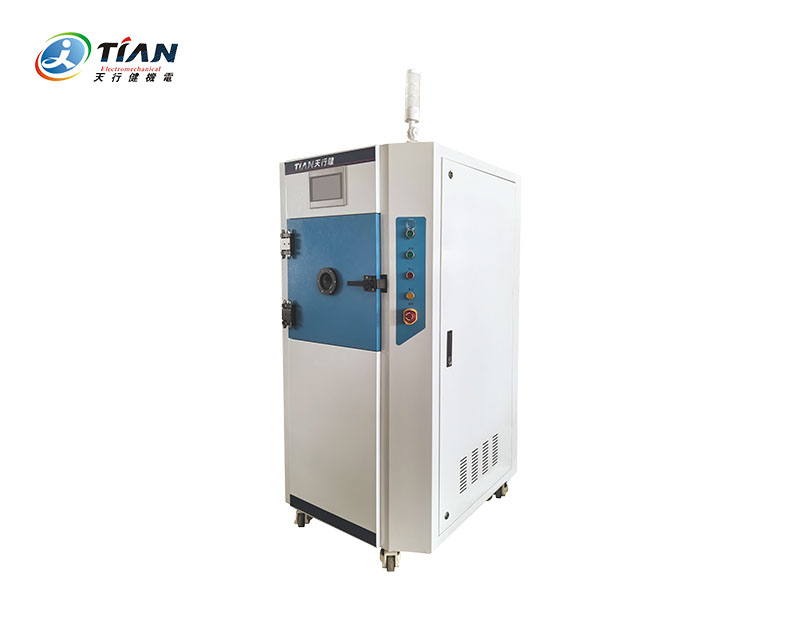
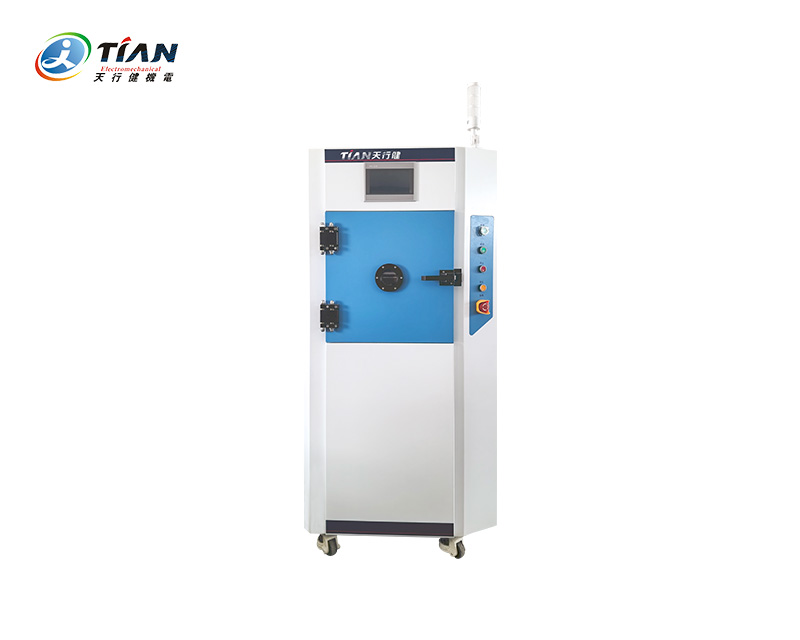
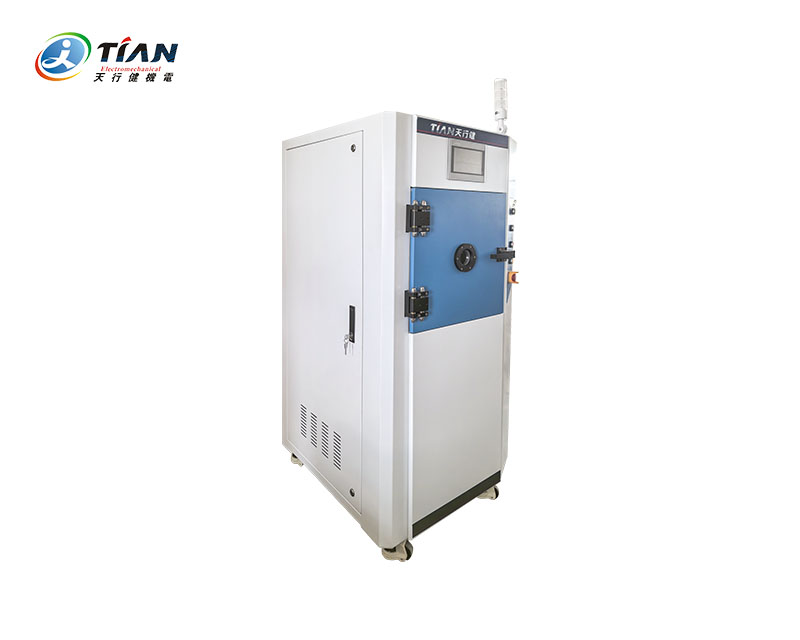
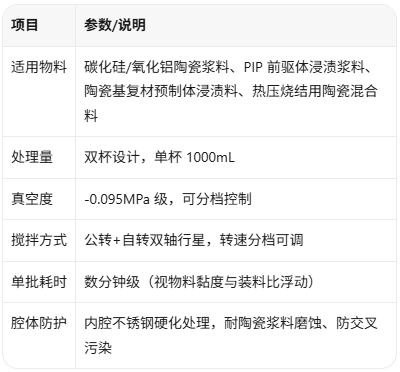
天行健机电是深圳的源头厂家,17年来专注真空脱泡搅拌设备,对陶瓷、高固含浆料体系的处理有成熟经验。以实验室与中试两用的 TN-JB50 真空搅拌脱泡机为例,核心思路是行星搅拌与真空联动:
行星搅拌让浆料持续翻动、料面不断更新,气泡一露头就被真空抽走;刮壁结构随搅拌刮净罐壁料层,避免高固含陶瓷浆料在罐壁结皮藏泡。浆料本体气泡除净后再进入浸渍工序,预制体通道被气泡"堵路"的风险从源头被压低。行星搅拌属轨道式翻搅而非高速剪切,对陶瓷纤维的短切纤维组分更友好;搅拌全程在密闭真空腔内进行,减少浆料与空气的接触。
一组实测参考:西北某航空陶瓷复材企业的碳化硅浸渍浆料,原先静置抽真空二十多分钟,取样镜检仍见分散微泡,浸渍的预制体切面可见局部干斑;改用联动脱泡数分钟后,浆料镜检未见可见气泡,同批预制体切面浸渍饱满度明显改善,复测两批保持稳定。
三、选设备,先问三件事
挑陶瓷基复合材料真空脱泡机,建议先把三个问题问出口:一,能不能用自家浆料直接试样——各家浆料的固含、级配、黏度差异很大,参数要拿自家料说话;二,搅拌与真空能否分档联动——对高固含陶瓷浆料,"只抽不搅"的死角藏泡问题绕不过去;三,是不是源头厂家、工艺能否放大——小试打通的参数要能复制到中试与量产批次,才有长期价值。三问都有明确答案,合作才有底。
四、常见问题 FAQ
Q1:高固含陶瓷浆料静置抽真空时间加长,为什么浸渍前还是有泡?
静置抽真空依赖气泡自行上浮,而高固含浆料的颗粒堆积会挡住上浮通道,越靠罐底越抽不动。联动方案靠翻搅持续更新料面,气泡不需要"自己爬"完全程,露头即被抽走,效率不在一个量级。
Q2:浆料本身脱净了,浸入预制体时会不会再带进气泡?
存在这个环节风险。设备端的责任是把浆料本体气泡除净、把"堵路"风险压到最低;工艺端建议浸渍环节同样在真空条件下衔接进行,两步配合才能把预制体内的孔隙率控住。具体工序衔接,可在试样时与工程师一并讨论。
Q3:碳化硅浆料磨蚀性强,还含短切纤维,设备扛得住吗?
内腔采用不锈钢硬化处理,针对磨蚀性陶瓷浆料做了防护设计;行星搅拌为轨道式翻搅,不是高速剪切,对短切纤维组分相对友好。若有具体的纤维完整率要求,建议带料试样,用切面浸渍饱满度复测验证。
【相关资讯】