




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 玄武岩纤维在线连续脱泡机工厂:复合筋产线大流量消泡实测
玄武岩纤维在线连续脱泡机工厂:复合筋产线大流量消泡实测
玄武岩纤维由火山岩拉丝而成,耐腐蚀、耐温、性价比高,正从格栅与耐蚀管走向建筑复合筋市场,BFRP 筋在桥梁、海工与矿井支护中逐步替代钢筋。但复合筋拉挤是 24 小时连续产线,吃胶量高达几十公斤每小时,供胶环节一有气泡,筋材孔隙率与强度离散就压不住。本次试样实测,来自西北一家 BFRP 复合筋拉挤工厂:供胶回路嵌入天行健在线连续真空脱泡后,工位端胶液含气率从 2.0% 降到 0.12%,筋材孔隙率降至 0.5%。
一、玄武岩纤维产线的气泡难题,卡在"供得上与脱得净"
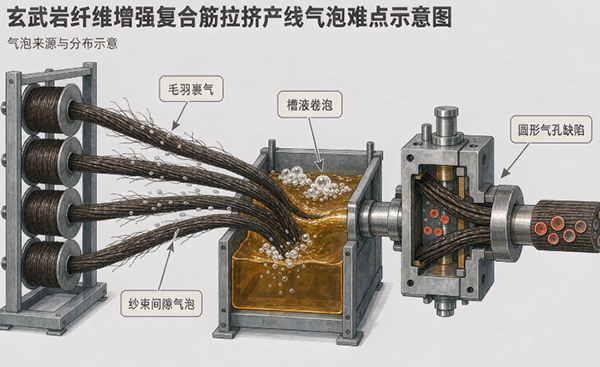
复盘这家工厂的拉挤产线,气泡缺陷集中在三处:
① 原丝毛羽裹气。 玄武岩连续纤维硬挺、集束性弱于玻纤,退绕与导纱中表面毛羽偏多,高速穿过树脂槽时毛羽把空气带进树脂,毛羽丝又成为气泡依附的核心,越聚越大;
② 流量一大,驻留时间不够。 拉挤线吃胶 40~60 kg/h,普通脱泡腔按小流量设计,流量翻倍后微气泡来不及排出就随胶进模头;
③ 换胶频繁、批次罐拖后腿。 不饱和聚酯、乙烯基酯交替生产,批次罐每换一个体系就要停机清洗,脱泡质量还随胶液存放时间波动。
二、试样方案:把在线脱泡嵌进大流量供胶回路
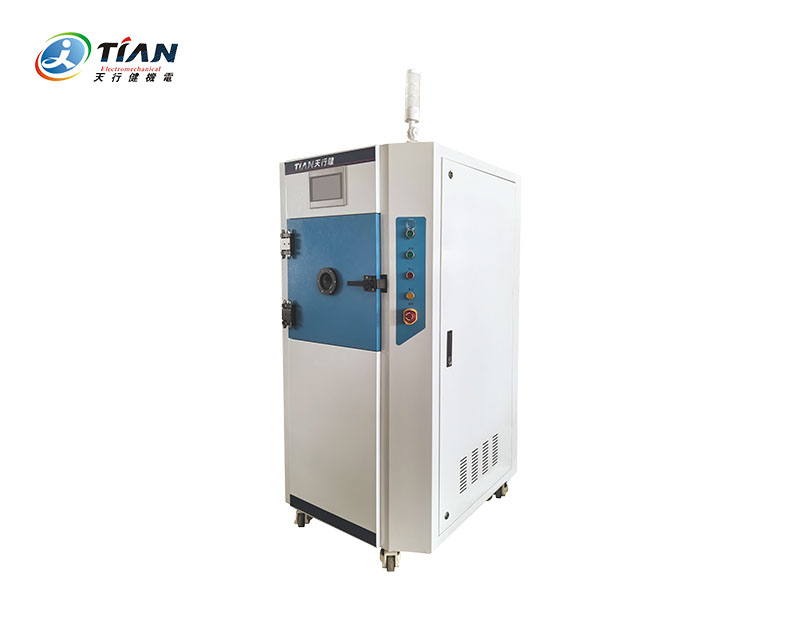
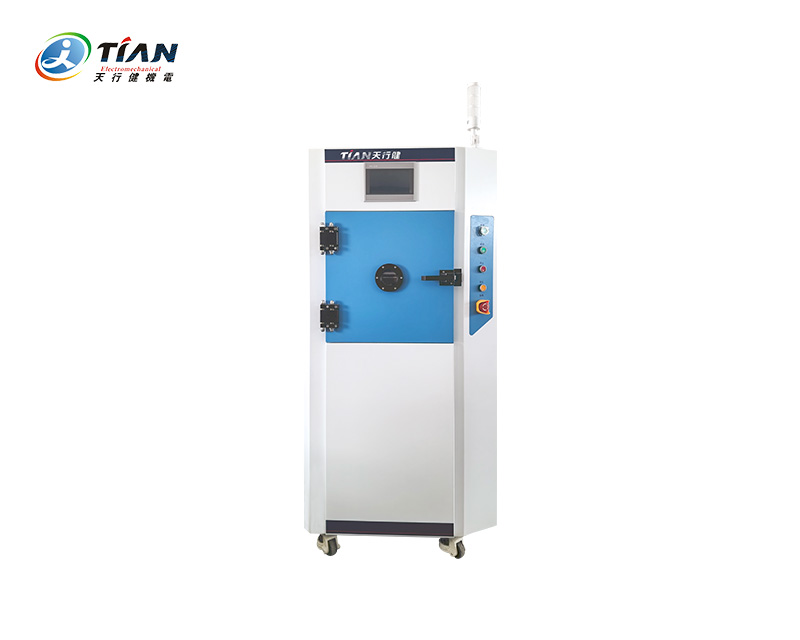
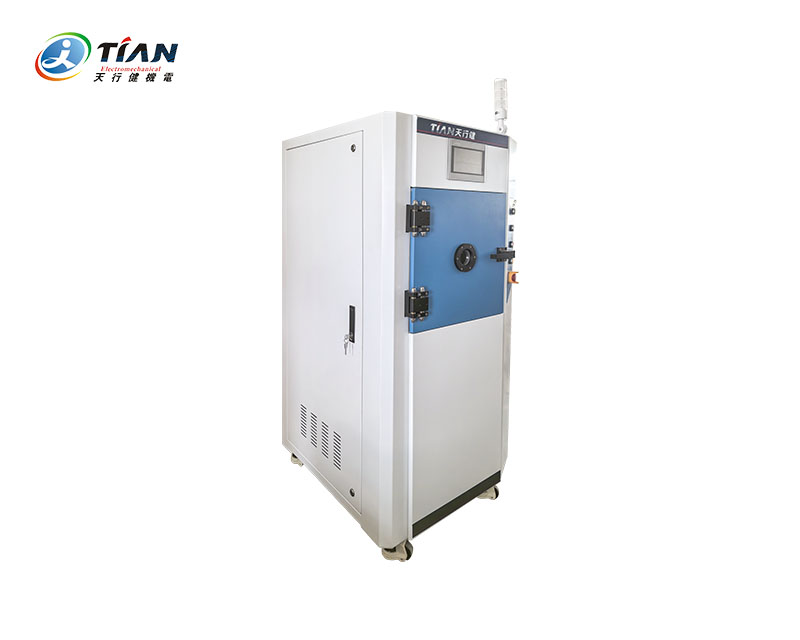
针对"让脱泡跟上 50 kg/h 级吃胶节拍"的思路,本次试样的主设备是天行健机电在线式连续真空脱泡机——撬装模块、双脱泡腔并联,串接在树脂储罐与计量供胶之间。
三、试样过程与结果
先用在线连续真空脱泡分别对不饱和聚酯与乙烯基酯两种体系各做1kg小试,锁定真空曲线;再上产线分两轮验证:A 轮沿用原工艺——批次脱泡罐处理 60 min 后经中间桶缓存供胶;B 轮将在线机串入供胶回路,以50kg/h 恒流脱泡,出胶直接进浸胶槽,连续运行 12 h,每班在浸胶槽端取样。
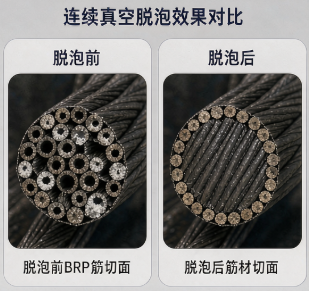
从筋材切面对比看,A 轮纱束间多处可见圆形孔隙与白斑,强度离散大;B 轮纤维浸润饱满、切面致密,12h连续取样含气率未见波动反弹。
四、技术解读:大流量在线脱泡的三个关键设计
其一,薄膜摊薄缩短气泡逸出路径。 脱泡腔内树脂被摊成薄层,微气泡到液面的距离从分米级缩到毫米级,配合 -98 kPa,高黏树脂里的 10~50 μm 气泡也能在驻留时间内排出。其二,双腔并联保住驻留时间。 50 kg/h拆成两路小流量并行处理,单腔驻留时间不缩水——这是大流量下脱泡效率不衰减的关键。其三,撬装快切适配多体系。 换树脂时冲洗后即切换,闭环稳压让脱泡质量不随胶龄漂移,批次罐的清洗停机随之消失。
五、FAQ
Q1:产线吃胶量大,在线脱泡机跟得上吗?
跟得上。在线机模块化设计,本次配置双腔并联50kg/h,流量再大可继续串并联叠加;每个脱泡腔驻留时间恒定,脱泡效果不随总流量放大衰减。
Q2:玄武岩原丝毛羽多、裹气重,在线机能兜底吗?
在线机解决树脂本体气泡;毛羽裹气属纤维-树脂界面问题,需浸胶槽挤胶辊与导纱张力配合。本次 B 轮孔隙率明显下降,正是两者叠加的结果。
Q3:老拉挤线加装在线脱泡,要不要停产?
不需要。设备为撬装模块,串接在储罐与计量供胶之间,预留旁路可不停产切换,正常 1~2 天完成对接调试。
【相关资讯】