




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 航空航天高性能碳纤维在线连续真空脱泡:产线连续供胶消泡实测
航空航天高性能碳纤维在线连续真空脱泡:产线连续供胶消泡实测
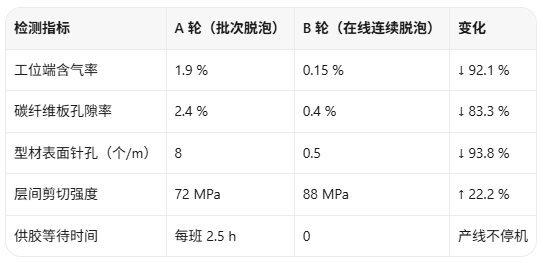
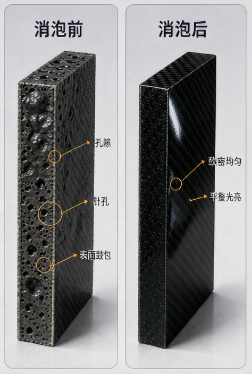
高性能碳纤维复合材料正向无人机梁体、卫星支架、飞行器结构件渗透,拉挤、缠绕、RTM 产线节拍越来越快。但多数车间仍用"批次脱泡罐+中间储罐"供胶:胶料脱完泡再经泵送、计量、长管路进工位,气泡又卷回来。本次试样实测,来自华南一家航空碳纤维构件配套企业:改为在线连续真空脱泡后,供胶末端含气率从 1.9% 降到 0.15%,碳纤维板孔隙率降至 0.4%。
一、客户痛点还原:碳纤维产线的气泡为什么卡在"连续化"上
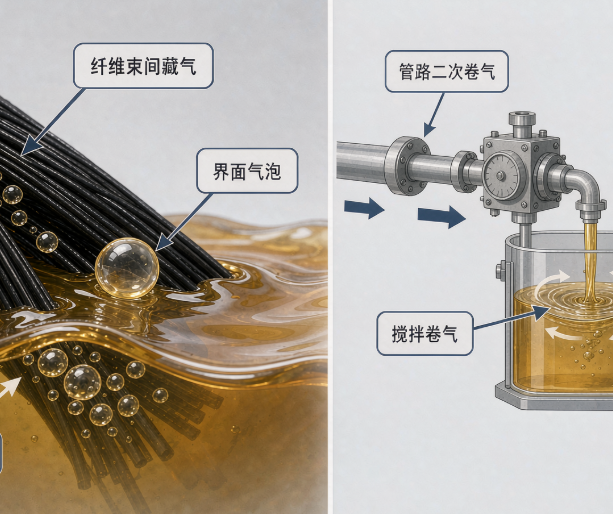
复盘这家企业的产线,气泡难题集中在三个环节:
① 纤维束间藏气难穿透。 碳纤维纱束细密、比表面积大,浸润时微气泡被卡在纤维间隙,黏度稍高就"进得去、出不来",固化后成为层间孔隙源;
② 批次脱泡与产线节拍脱节。 脱泡罐一批 2~3 小时,拉挤线却 24 小时不停机,赶产量时缩短静置,气泡直接进模具;
③ 管路二次卷气。 脱完泡的胶经齿轮泵、计量系统回流又卷入新气泡——前端做得再好,工位端气泡率照样反弹。
气源不在罐里,而在"罐到模具之间"。
二、试样方案:天行健在线连续真空脱泡系统
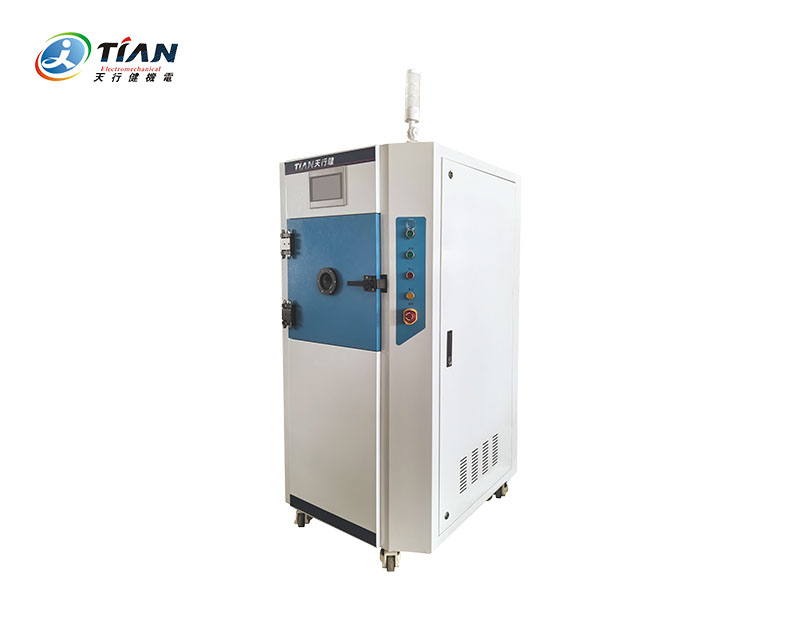
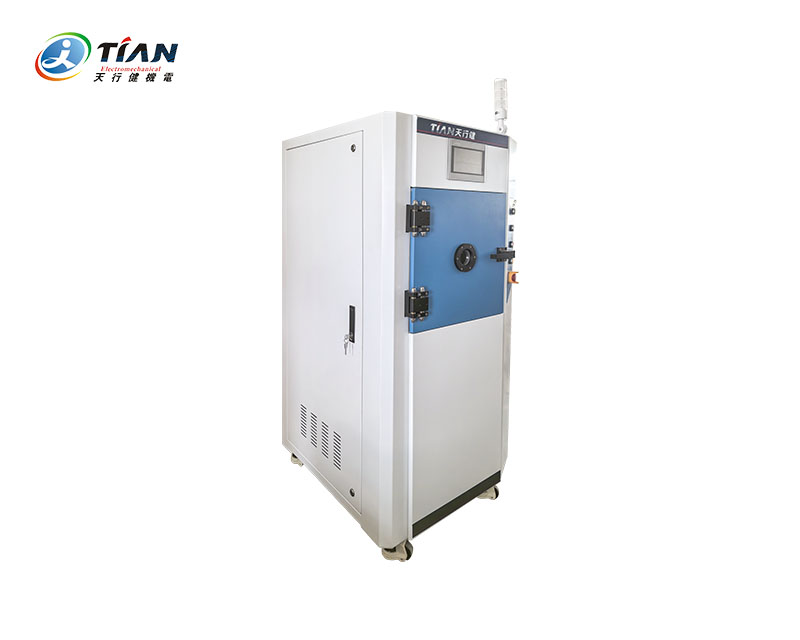
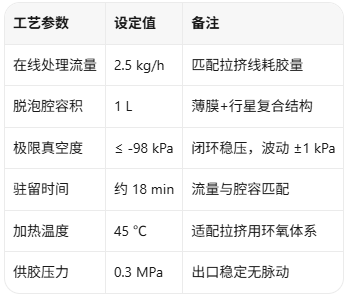
针对"让脱泡跟上产线"的思路,本次试样采用天行健机电在线式连续真空脱泡机嵌入供胶回路,配合 TN-JB50 双轴行星真空脱泡机(1 L 桶容) 做前端配方小试。在线机采用薄膜脱泡+行星搅拌复合结构,真空闭环稳压,串接在树脂储罐与计量泵之间。
主要运行参数(实测值):
三、试样过程与结果
试样采用某型 T300 级碳纤维拉挤用环氧体系,同一产线分两轮:A 轮沿用原工艺——批次脱泡罐处理 90 min 后经储罐泵送至工位;B 轮将在线连续脱泡机串入供胶回路,树脂以 2.5 kg/h 恒流过腔,负压稳定在 -98 kPa,出胶直接进模具。两轮用同批次纤维与相同拉挤速度。
B 轮先以 0.5 kg/h 低流量试运行 30 min,确认液位与真空稳定后提到 2.5 kg/h,验证出口无脉动;随后连续运行 8 h 模拟量产班次,每隔 1 h 在工位端取样。成品同一模具固化后送超声 C-scan 与金相检测。实测对比:
四、技术解读:为什么碳纤维产线要做"在线"脱泡
其一,薄膜脱泡让气泡"摊开再抽走"。 树脂在腔内被摊成薄层,气泡逸出距离从分米级缩到毫米级,配合 -98 kPa 负压,高黏环氧里的 10~50 μm 气泡也能在驻留时间内排出。其二,脱泡点后移到计量泵之前。 泵送、计量的二次卷气发生在脱泡之后,工位端拿到的是"最后一米"的洁净胶料。其三,闭环稳压比极限真空更关键。 真空波动会让已析出的气泡回溶,闭环稳压把波动控制在 ±1 kPa,8 h 取样数据因此不反弹。
五、FAQ
Q1:已有批次脱泡罐,还需要上在线连续脱泡吗?
间歇浇注、单班小批量,批次罐够用;拉挤、缠绕这类连续产线,泵送卷气不可避免,"前脱后进"的矛盾只有把脱泡嵌入供胶回路才能解决。
Q2:高黏度、含填料的树脂会不会堵在脱泡腔里?
本次试样的拉挤环氧工作黏度约 8 000 mPa·s,流动顺畅,腔内无狭窄死区;含粉体填料体系建议先带料试运行,天行健支持来料验证。
Q3:老产线怎么改造,要不要停产?
设备为撬装模块,进出料口快接,串接在储罐与计量泵之间,正常 1~2 天完成对接调试,不需要大规模停产。
碳纤维连续产线的气泡问题,本质是"间歇脱泡"与"连续供胶"的节拍冲突——把真空脱泡嵌进供胶回路,是当前改造代价较小、见效较直接的路径。天行健机电深耕真空脱泡领域 17 年,在线式连续脱泡设备已在多条高性能纤维产线稳定运行,可提供产线勘测与来料试样支持。
天行健机电,让品质成为必然。
如需索取本次试样报告、改造方案或预约来料试样,请咨询网站客服,工程师将在 1 个工作日内对接。
【相关资讯】