




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 环氧树脂真空混合脱泡机厂家推荐|选型试样实测对比
环氧树脂真空混合脱泡机厂家推荐|选型试样实测对比
环氧树脂灌封料、结构胶、浇注料广泛应用于电力模块与电子元器件,而"气泡"始终是质量端最头疼的变量:固化后留下针孔或内部气孔,轻则外观麻点报废,重则绝缘耐压不过。本期试样实测,来自一家位于华南的电力电子灌封企业:浇注工序引入真空混合脱泡工艺后,灌封件内部气孔率明显下降,耐压一次通过率同步回升。
一、客户痛点还原:环氧树脂的气泡从哪来
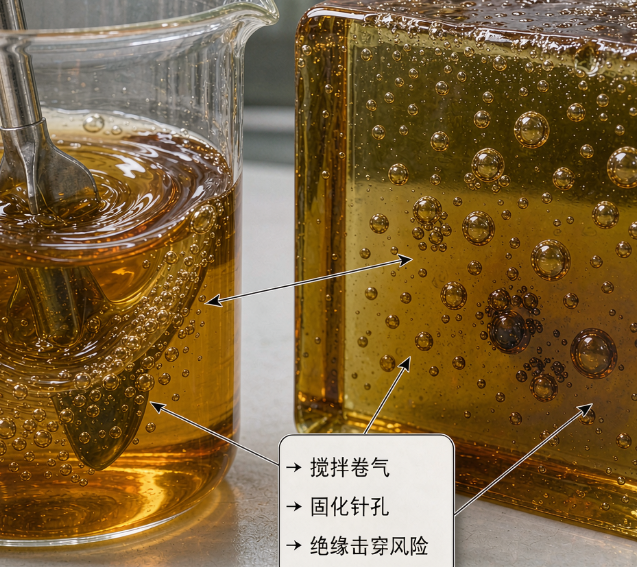
从客户现场的工艺记录看,环氧树脂体系的气泡问题集中在三个环节:
① 高黏度树脂常压搅拌时高速卷入空气,剪切越强卷气越多,5000~8000 mPa·s 体系静置消泡效率很低;
② "先混合、后脱泡"的两步工艺存在断裂——倒桶转移时二次裹气,前一步脱泡效果被部分抵消;
③ 固化时气泡受热膨胀上浮,来不及逃逸就在浇注件内部定型,形成针孔、气孔与表面麻点。
三个环节叠加,灌封件返修与报废居高不下,直接影响绝缘耐压与外观合格率。
二、试样方案:TN-JB50 真空混合脱泡一体机
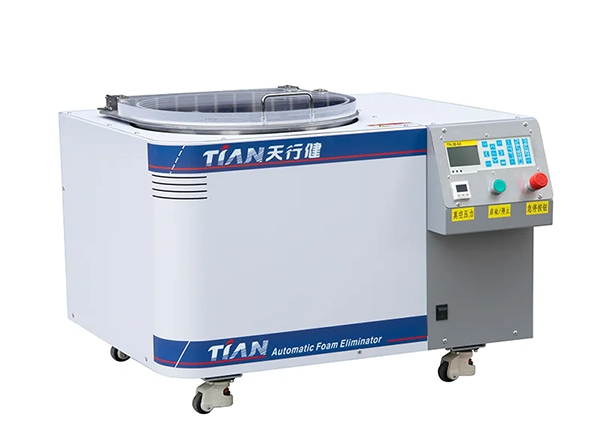
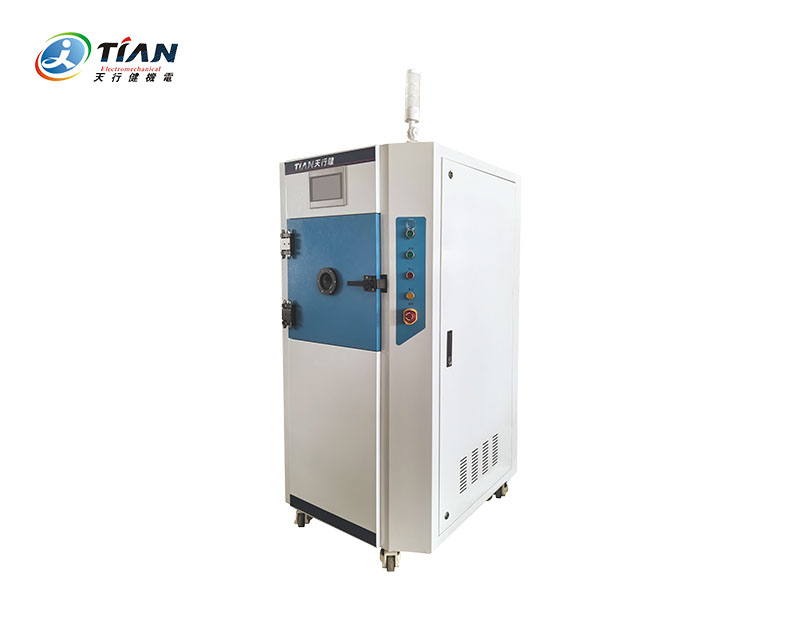
针对上述难点,本次试样采用天行健机电 TN-JB50 真空混合脱泡机:在密闭真空罐内同步完成"搅拌混合 + 真空脱泡",一步到位,取消中途倒桶环节。双轴行星搅拌提供公转+自转复合流场,配合刮壁结构处理高黏度树脂的挂壁问题;真空度、温度、转速按配方曲线分段编程。
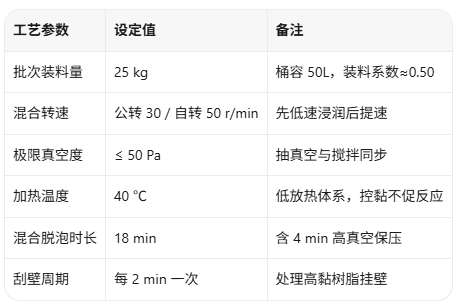
主要运行参数(实测值):
三、试样过程与结果
试样材料选用客户现用的双组分环氧灌封料(黏度约 6500 mPa·s),分两条路线对比:A 组沿用现场"常压搅拌 + 静置消泡 + 倒桶"老流程,B 组在 TN-JB50 中完成真空混合脱泡后直接浇注,两组使用同一固化曲线。
A、B 两组按相同配比投料;B 组入桶后先低速浸润 3 min,再同步开启真空与搅拌,负压爬升至 -50 Pa 以下高速混合并保压 4 min;两组随后浇注同规格壳体,固化后做切面金相与 5 kV 耐压抽检。
实测对比:
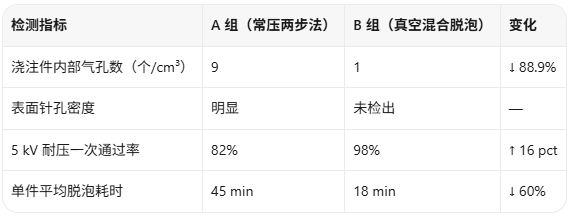
从切面照片看,A 组试样内部散布大小不一的圆形气孔,B 组切面致密、仅在浇口边缘偶见微小空腔。
四、技术解读
环氧树脂真空混合脱泡相比"先搅后抽"的两步法,核心差异在两点:
其一,混合与脱泡在同一真空场内完成。搅拌产生的气泡在负压下迅速长大并被抽出,而不是等停机后再处理,避免了气泡反复生成的"无效功";
其二,行星式公转+自转流场对高黏度树脂混合效率更高,刮壁结构把桶壁料持续带回主剪切区,普通单轴搅拌在 5000 mPa·s 以上黏度区间容易出现中心"死区"。
需要提醒的是:环氧体系放热窗口窄,真空混合时温度控制比普通胶液更关键。TN-JB50 的分段转速与温度曲线,正是为低放热、高黏度体系预留的工艺空间。
五、FAQ
Q1:环氧树脂真空混合脱泡机,真空度和温度怎么设定?
建议按体系黏度和放热量来定:高黏度环氧(5000 mPa·s 以上)一般把极限真空控制在 50 Pa 左右,温度视固化剂放热情况控制在 30~45℃ 区间,先低速浸润、后高速混合,避免剪切升温触发提前凝胶。
Q2:混合脱泡一步完成,会不会影响固化剂分散的均匀性?
实测中 B 组固化切面未发现固化剂局部聚集或色差条纹,复合流场对双组分分散良好。若组分黏度差较大,可先低速混合 3~5 min 再提速。
Q3:实验室小批量和大批量灌封怎么选设备?
配方验证用 TN-JB50L 小试机定曲线,确认真空度、转速与温度组合下不起泡、不凝胶。
【相关资讯】