




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 聚氨酯真空脱泡混合分散机工厂|PU浇注件气泡解法
聚氨酯真空脱泡混合分散机工厂|PU浇注件气泡解法
聚氨酯弹性体、PU 浇注胶、PU 灌封料在矿山筛板、胶辊、电缆附件里大量应用。这类 A/B 双组分反应型体系对气泡容忍度极低——气泡一旦混入,分散相反应进行时同步"长牢",后期很难单独"再抽"。本期试样实录,来自一家位于江苏的 PU 弹性体浇注件工厂:在浇注工序前置引入"真空脱泡 + 高速分散"一体工艺后,浇注件孔隙率下降近一个数量级,硬度均匀性同步改善。
一、客户痛点还原:PU 体系的"反应期气泡"
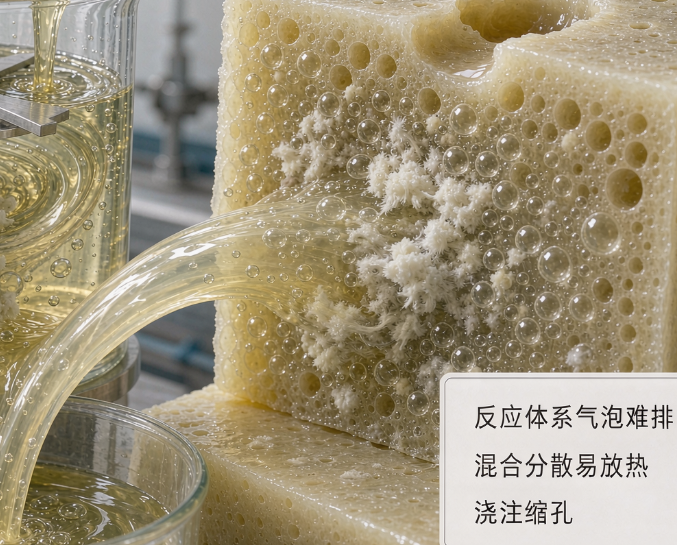
从复盘车间的一线反馈看,聚氨酯体系的气泡问题集中在三个环节:
① 双组分反应一旦启动就不可逆。混合阶段卷进的气泡会与分散相一起长大,定型后再做真空或离心消泡已无法挽回,等于"做废了再修补";
② 分散过程本身易放热。高速分散盘的剪切升温会触发反应提前凝胶,常温 20 min 的适用期被压缩到 8~10 min,留给脱泡与浇注的窗口很窄;
③ PU 浇注件频繁出现缩孔、针孔和硬度梯度,本质是气泡 + 反应放热共同作用的结果,单纯加快抽真空解决不了分散不均。
三个环节叠加,PU 弹性体浇注件孔隙率常维持在 3%~5%,与下游客户 1% 以下的要求有差距。
二、试样方案:TN-JB50 真空脱泡混合分散机
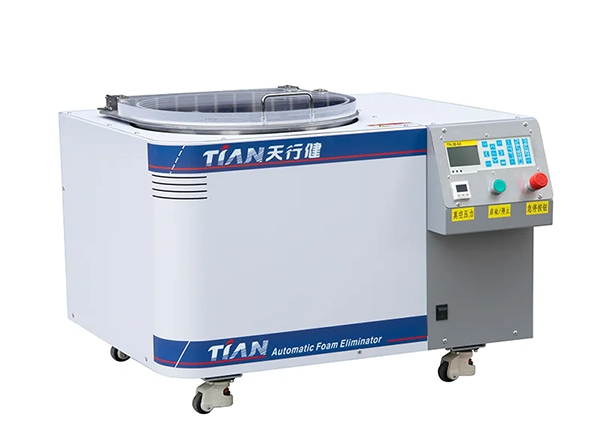
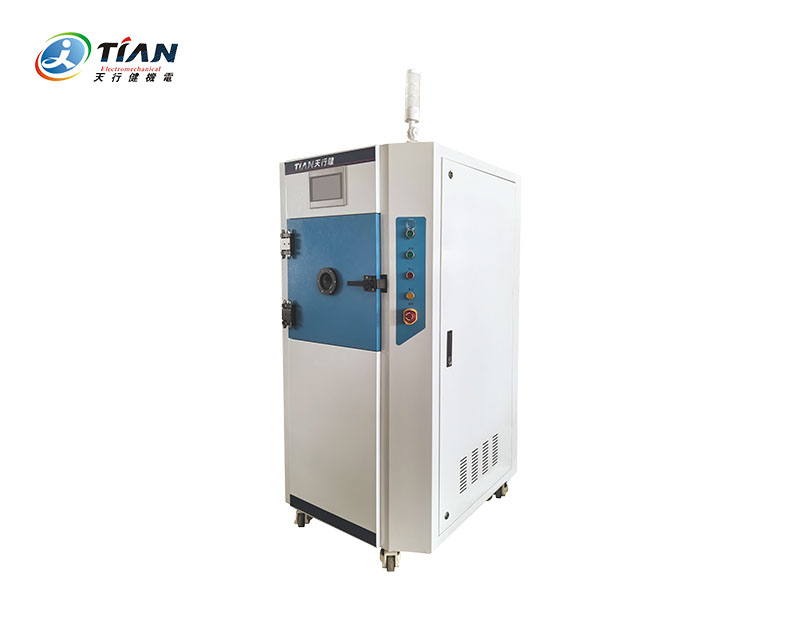
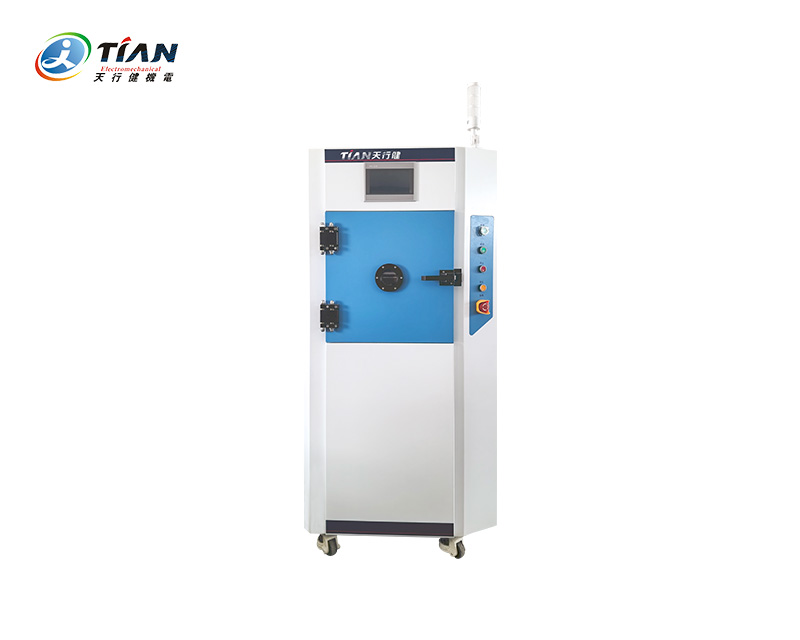
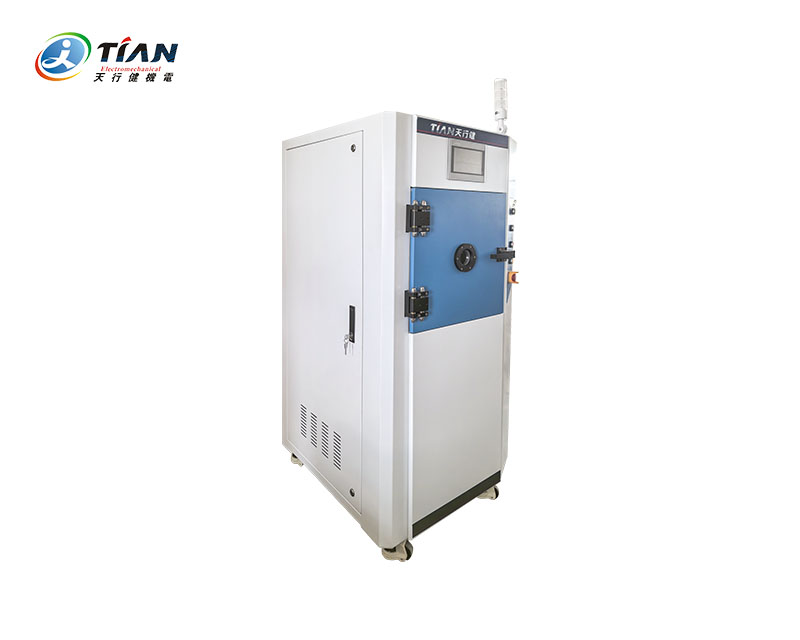
针对上述难点,本次试样采用天行健机电 TN-JB50 真空脱泡混合分散机:在同一真空罐内把"高速分散 + 行星搅拌 + 真空脱泡"三动作合成一步,物料混好即抽泡、抽完即浇注,避开"分散后倒桶再脱泡"的二次卷气。温控对反应放热做主动补偿,分散盘转速按配方曲线分段编程。
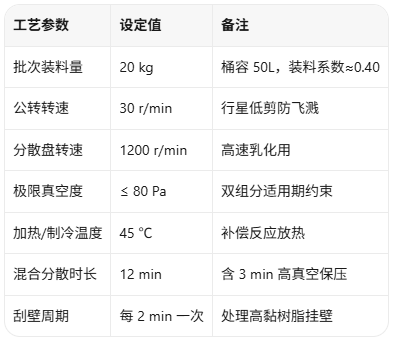
主要运行参数(实测值):
三、试样过程与结果
试样材料选用客户现用的双组分 PU 弹性体体系(A 端预聚体 + B 端扩链剂,黏度约 3500 mPa·s)。分两条路线对比:A 组沿用现场"常压分散 + 静置消泡 + 倒桶"老流程,B 组在 TN-JB50 中完成真空分散脱泡后直接浇注,两组使用同一模具与硫化曲线。
A、B 两组按相同配比投料;B 组入桶后先低速浸润 2 min,再同步开启真空与高速分散,负压爬升至 80 Pa 以下分散 12 min 后保压 3 min;两组随后浇注同规格筛板件,硫化后做切面金相与邵氏硬度分布抽检。
实测对比:
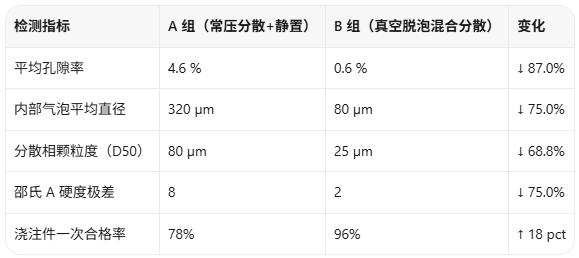
从切面照片看,A 组试样内部气孔较多、硬度梯度明显,B 组切面致密、邵氏 A 偏差收敛到 2 以内。一次合格率从 78% 升到 96%。
四、技术解读
PU 体系对脱泡工艺的特殊要求,关键在"分散—抽泡—反应放热"三者的协同:
其一,高速分散盘提供剪切流场,能把 A、B 两端的相容性提升一个量级,分散颗粒度比手工搅拌下降约 2/3,分散均匀了,气泡也就失去了"窝藏点";
其二,行星公转+自转配合刮壁,避免分散死区,并把高黏预聚体持续带回主剪切区,否则桶壁层的预聚体一旦反应过头就会形成局部凝胶点;
其三,分散与脱泡同步进行,把"反应适用期"用满。TN-JB50 把真空与分散在同一腔体内联动,并用温控补偿反应放气,工艺窗口比传统"先分散再脱泡"宽 30% 以上。
五、FAQ
Q1:聚氨酯真空脱泡混合分散机,真空度是不是越高越好?
并非越高越好。PU 双组分体系适用期有限,过度追求 <20 Pa 的极限真空会拉长抽气时间,反向压缩浇注窗口。建议把极限真空控制在 50~100 Pa 之间,配合高速分散与温控补偿反应放气,足以满足一般 PU 弹性体和灌封料的试样需求。
Q2:高速分散盘的剪切会不会触发反应?
分散盘的转速和分散时长是关键变量。建议 A 端预聚体在 60℃ 以下、转速不持续超过 1500 r/min,单次连续分散时长控制在 10~15 min 之内。
Q3:实验室定型与量产放大怎么选机型?
配方开发用 TN-JB50小试机定曲线,重点观察分散颗粒度、气泡残留和适用期窗口。
下一篇:已经是最后一篇了上一篇:环氧树脂真空混合脱泡机厂家推荐|选型试样实测对比
【相关资讯】