




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 咖啡液机械消泡器工厂推荐 咖啡液灌装气泡脱泡实测
咖啡液机械消泡器工厂推荐 咖啡液灌装气泡脱泡实测
即饮咖啡、冷萃拿铁、咖啡浓缩液卖的就是"开盖即饮、口感如现做"。但生产端最怕一个细节——气泡。浓缩液、糖浆、奶基与水在调配罐里高速搅打必裹气,灌装头冲液再卷一次气,气泡随液面进瓶、挂壁、悬浮、聚团。瓶内液面不平、净含量读数漂移、瓶壁挂泡、消费者开盖瞬间喷溅——这些全在挑战一杯咖啡的"卖相"与"现场感"。本次试样实测来自华南一家即饮咖啡厂:其拿铁咖啡料液经天行健机电TN-JB50双轴行星真空脱泡器(1L桶容)小试后,料液含气率从0.6%降到0.02%以下,静置脱泡时间从3h压到0.4h,灌装挂壁气泡基本清零,净含量偏差回归标称内、批次良率显著抬升。
一、咖啡液的气泡困扰,卡在"裹气、卷气、毁卖相"三处
复盘这家即饮咖啡厂的料液工艺,气泡缺陷集中在三处:
①萃取调配阶段大量裹气。咖啡浓缩液、糖浆、奶基与水在调配罐中高速搅打混匀,液体进罐落差、搅拌桨高速剪切、循环泵回流三处同时卷气;料液粘度和表面张力受配方影响,卷入的微气泡稳定悬浮、自然浮升极慢。
②灌装阶段二次裹气。料液从储罐到灌装头经长管线输送,灌装嘴冲液、瓶口落差、液面封盖瞬间三次卷气,气泡贴着瓶壁爬升、悬浮在液面以下,部分困在液面与瓶盖之间,晃一晃才浮出。
③气泡直接毁掉"卖相与现场感"。瓶壁挂泡、液面不平让消费者第一眼就怀疑品质;净含量虚标触发计量风险;瓶内残留氧气加速咖啡风味氧化、香气衰减;开盖瞬间气泡破裂喷溅,体验塌方;拿铁/含奶基料液还会因气泡扰动出现乳液分层、挂壁结圈。
二、试样方案:把真空脱泡嵌进灌装前一段
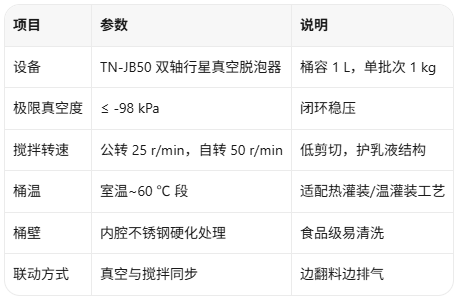
针对"先把料液本体气源清零、再让灌装端少带入"的思路,本次试样用天行健机电TN-JB50双轴行星真空脱泡器(1L桶容),行星搅拌加刮壁、真空与搅拌联动;单批次装料1kg,做拿铁咖啡灌装前的低温脱泡验证。
三、试样过程与结果
试样采用该厂常规配方拿铁咖啡料液(咖啡浓缩液+全脂奶基+糖浆+水),分两组:A组沿用原工艺——调配后自然静置3h脱泡再灌装;B组把调配好的料液送入TN-JB50,控温40℃,真空爬升至-98kPa保压20min,低速公转辅助排气后直接灌装。两组同批次原料、同一条灌装线,统一做含气率检测、瓶壁挂泡统计、净含量偏差测定与开盖喷溅率抽测。
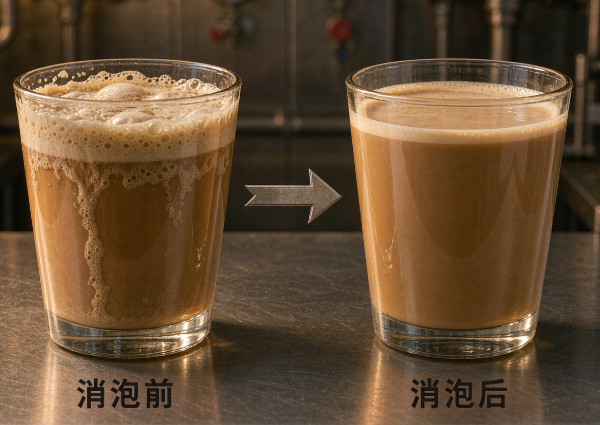
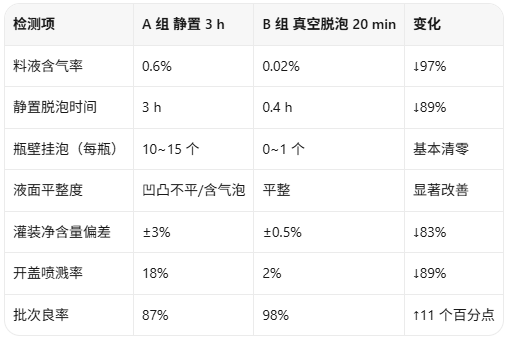
从成品对比看,A组瓶壁挂着零星奶泡、液面凹凸不平,开盖可见明显喷溅;B组液面平整光滑、瓶壁通透干净,开盖无喷溅、拿铁乳感稳定。
四、技术解读:咖啡液为什么"靠真空、不靠久等"
其一,真空下微气泡自行膨胀破裂。-98kPa环境下,料液里的微气泡体积膨胀数十倍,主动上浮破裂;低速公转只负责把深层气泡"翻"到液面附近,咖啡浓缩液/奶基体系靠自然静置要3h以上,真空脱泡0.5h内完成。
其二,行星加刮壁避开高剪切破坏乳液。拿铁/含奶基料液靠脂肪球与蛋白稳定的乳液体系呈现乳白质感,高剪切搅拌会击碎脂肪球、破坏蛋白膜,导致乳液分层、挂壁结圈。行星搅拌无高剪切桨叶,刮壁把挂壁料带回主流场,桶壁不藏气、不藏料,乳液粒径稳定。
其三,闭路真空+低温段,护香气、稳配方。咖啡香气组分多、易挥发,闭路真空控制爬升速率,桶温控40℃段减少轻组分逸出,本次试样实测香气损耗<0.3%,浓缩液浓度、奶基比例、糖浆固含量均未出现显著漂移。
五、FAQ
Q1:咖啡香气易挥发,真空脱泡会不会把香味抽走、咖啡变淡?
不会明显损失。TN-JB50在室温~60℃段操作,采用闭路真空爬升控制,本次试样实测香气损耗<0.3%;若对前段香气要求极高,可将咖啡浓缩液先脱泡,再在灌装前低温段与奶基、糖浆合料,香气保留最完整。
Q2:拿铁/含奶基咖啡料液,真空搅拌会不会破坏乳液结构、出现分层挂壁?
不会。设备采用双轴行星加刮壁结构,无高剪切桨叶,低速公转只负责翻料;本次试样实测脱泡前后乳液粒径稳定,灌装后无肉眼可见分层、瓶壁无结圈。
Q3:1L桶容小试机,能不能放大到即饮咖啡量产线?
可以。TN-JB50(1L桶容)用于配方定型与工艺曲线锁定,真空度、保压时间、转速、温度参数确认后,可平移到10L、50L桶容机型做试产与量产;灌装前端亦可嵌入在线真空脱泡模块,工艺直接放大到整线节拍。
六、结尾
咖啡液起泡不是"小气泡"问题——它会放大成挂壁、净含量虚标、开盖喷溅、风味氧化,常规自然静置又挤占车间节拍、占用储罐产能。真空脱泡+行星搅拌联动,先把料液本体气源清零,再让灌装端少带入,"开盖即饮"这个体验才立得住。天行健机电深耕真空脱泡与工业消泡领域17年,提供咖啡液机械消泡器及配套选型方案,支持来料试样。天行健机电,让品质成为必然。
【相关资讯】