




 全国服务热线

- 联系天行健
- 袁经理:188-9876-5349
- 邮箱:tuopaopao99@163.com
- 地址:深圳市宝安区新桥街道万丰社区中心路98工业城8栋
当前位置:首页 » 资讯中心
» 行业动态 » 陶瓷浆料真空脱泡工艺要点与应用规范
陶瓷浆料真空脱泡工艺要点与应用规范
陶瓷浆料是陶瓷成型加工的核心中间体,广泛应用于流延成型、凝胶注模、注浆成型等精密陶瓷制造工艺。浆料在球磨、搅拌、混料过程中,极易卷入空气、形成微小闭口气泡与包裹气孔,若未彻底去除,成型烧结后会使陶瓷坯体出现针孔、空洞、分层、开裂等缺陷,大幅降低产品致密度、力学性能与外观合格率。真空脱泡是目前陶瓷浆料制备中最核心、最高效的除气工艺,凭借负压脱气、动态匀料的优势,可最大程度消除浆料内部气泡,保障浆料流动性与均匀性,是高端电子陶瓷、结构陶瓷量产的关键工序。本文详细阐述陶瓷浆料真空脱泡的核心工艺原理、标准化流程及参数控制要点。
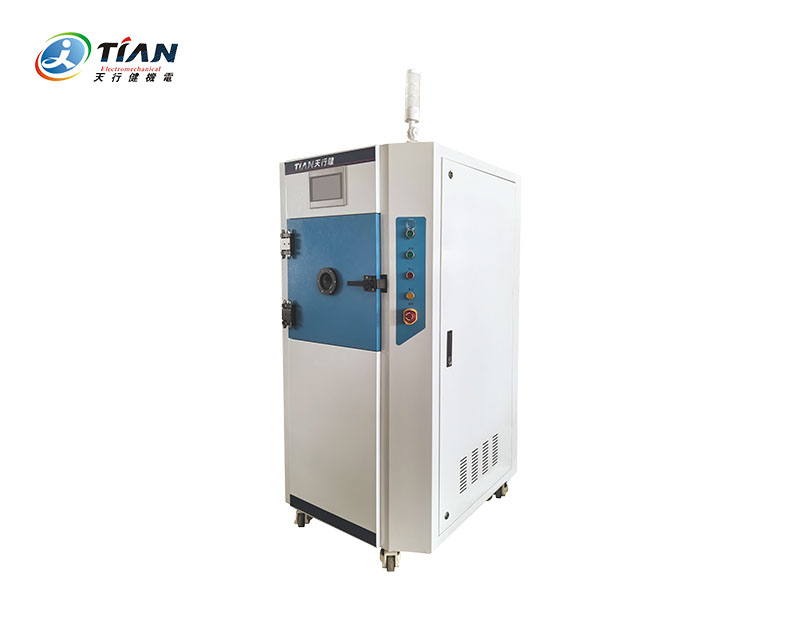
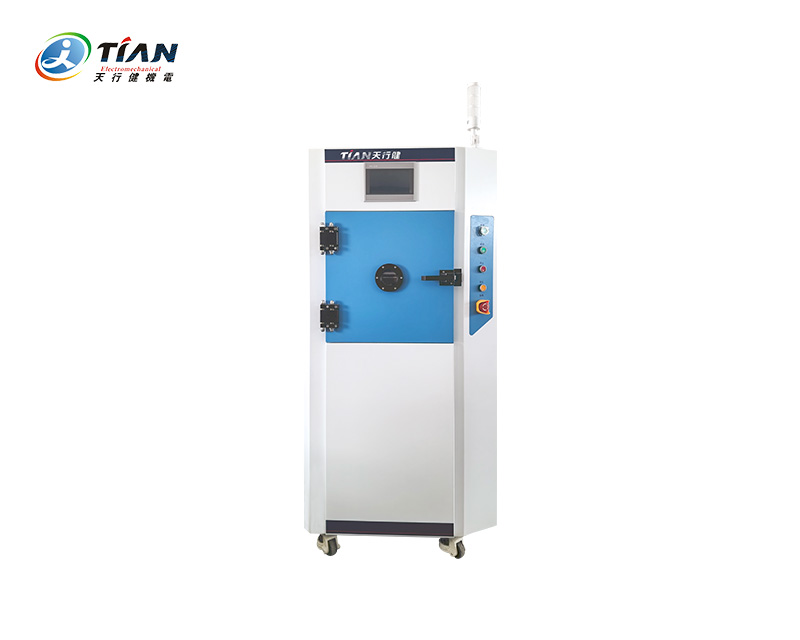
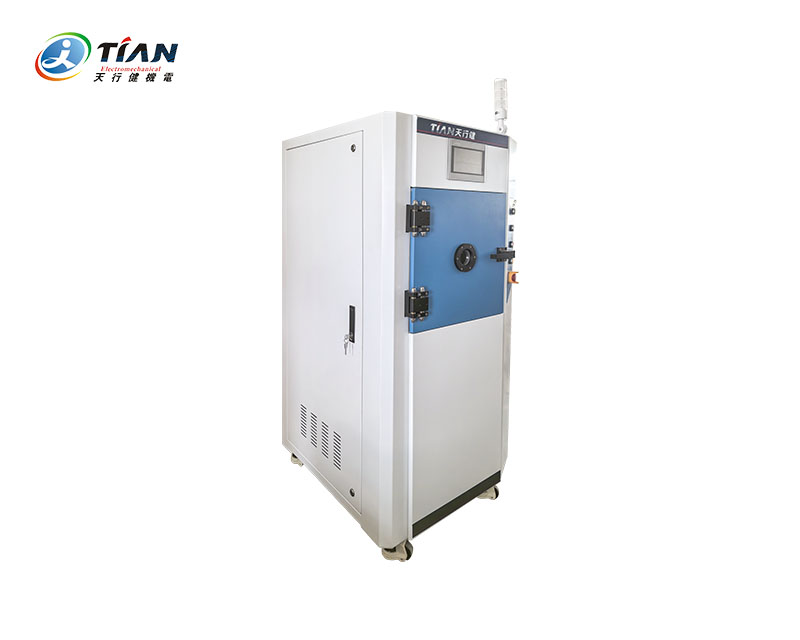
陶瓷浆料真空脱泡的核心原理为负压析气与动态破泡协同作用。常规常压环境下,浆料内部微小气泡受液体表面张力束缚,难以自主上浮破裂,而真空脱泡设备可通过真空泵抽取密闭腔体空气,形成高负压环境,大幅降低浆料液面气压,打破气泡内外压力平衡。此时浆料内部微气泡会快速膨胀、体积增大,浮力同步提升,加速向上浮动至液面,最终破裂并随真空气流被抽出腔体。同时,工业化生产中多采用真空搅拌协同工艺,通过低速公转、自转的动态搅拌模式,翻动浆料深层物料,避免气泡粘附于粉体颗粒或沉积在浆料底部,彻底解决静态脱泡残留微气泡的问题,适配高固含、高粘度陶瓷浆料的脱泡需求。
标准化真空脱泡工艺流程可分为预处理、装料定位、真空脱泡、泄压出料四大核心步骤,全程可控、可复刻,适配各类陶瓷浆料生产场景。第一步浆料预处理,球磨完成后的陶瓷浆料需进行初步静置过滤,去除团聚大颗粒与杂质,避免大颗粒遮挡气泡、影响脱泡效果,同时可根据浆料粘度适量添加微量专用消泡剂,弱化浆料表面张力,辅助微气泡析出,杜绝脱泡后气泡回弹再生。第二步装料定位,将预处理后的浆料装入专用脱泡料桶,装料量严格控制在容器容积的三分之二以内,预留气泡膨胀上浮空间,防止真空过程中浆料溢出,同时检查设备密封圈、负压管路密封性,杜绝漏气导致脱泡失效。
第三步核心真空脱泡工序,启动设备后先开启搅拌系统,设置低速搅拌参数使浆料均匀翻动,再启动真空泵逐步抽真空,避免瞬时负压导致浆料沸腾飞溅。常规工艺真空度稳定控制在-0.09至-0.098MPa,搅拌转速调节为50-200r/min,脱泡时长根据浆料粘度调整,低粘度流延浆料脱泡10-15分钟,高粘度结构陶瓷浆料需延长至15-20分钟。脱泡过程中需保持负压稳定,严禁中途泄压、开盖,确保深层微气泡完全析出。第四步泄压出料,脱泡完成后缓慢关闭真空泵,匀速通入空气恢复常压,避免快速泄压造成浆料二次卷气,静置2-3分钟待浆料液面平稳后,即可取出浆料用于成型加工。
工艺参数的精准控制是保障脱泡质量、避免浆料性能劣化的关键。真空度过低会导致微气泡无法充分膨胀析出,脱泡不彻底;真空度过高或脱泡时间过长,会造成浆料中溶剂挥发过量,改变浆料固含与粘度,影响后续成型精度。搅拌转速需严格适配浆料特性,转速过高会再次卷入空气产生新气泡,转速过低则深层浆料翻动不足,气泡残留严重。此外,脱泡环境温度需控制在20-25℃,温度过高会加速溶剂挥发,温度过低会增大浆料粘度,抑制气泡上浮,通过多参数协同调控,可实现脱泡效率与浆料品质的双重最优状态。
优质的真空脱泡工艺可有效提升陶瓷坯体致密度与成品合格率,减少烧结缺陷,提升陶瓷产品的耐磨性、绝缘性与尺寸稳定性,是精密陶瓷工业化生产中不可或缺的关键工序。相较于静置消泡、单纯药剂消泡,真空脱泡无药剂残留、脱泡彻底、适配性广,可满足电子陶瓷、特种结构陶瓷等高端产品的生产标准。
工艺常见FAQ问答
Q1:陶瓷浆料真空脱泡后为何仍存在少量气泡?
脱泡后残留气泡多由参数不当或操作不规范导致。一是真空度不足、脱泡时长不够,浆料深层微气泡未完全析出;二是装料过满,气泡上浮膨胀空间不足;三是搅拌转速不合理,过高引发二次卷气、过低物料翻动不均;四是设备密封性差,腔体持续漏气导致负压不稳定。可通过校准真空参数、规范装料标准、优化搅拌转速、检查密封配件等方式解决。
Q2:高粘度陶瓷浆料脱泡需要调整哪些核心工艺参数?
高粘度浆料流动性差、气泡上浮阻力大,需针对性优化三项参数。首先适当延长脱泡时长,较常规浆料增加5-8分钟,保障微气泡缓慢析出;其次维持高稳定真空度,稳定在-0.095MPa以上,强化气泡膨胀动力;最后调低搅拌转速,采用低速匀速搅拌模式,既保证物料翻动均匀,又避免高速搅拌卷入空气,同时可预处理降低浆料初始粘度,辅助提升脱泡效果。
Q3:真空脱泡过程中浆料出现沸腾飞溅是什么原因?如何解决?
浆料沸腾飞溅核心原因是抽真空速度过快、瞬时负压骤升,导致浆料表层溶剂快速汽化、浆料剧烈翻滚,此外装料量超标、浆料温度过高也会加剧飞溅问题。解决方式为采用梯度抽真空模式,缓慢提升负压,避免压力骤变;严格控制装料量不超过容器三分之二;降低浆料预处理温度,同时脱泡初期保持低速搅拌,平稳浆料状态,杜绝飞溅现象。
下一篇:已经是最后一篇了上一篇:天行健机电10L真空搅拌脱泡机
【相关资讯】